





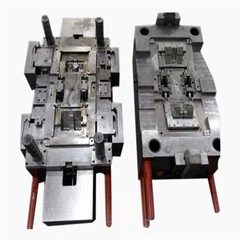




1.1 مقررات کلی برای طراحی قالب قالب سازی تزریق و نقاشی
1.1.1 مشخصات اندازه ، بلوک عنوان و بلوک تجدید نظر
پایه و اساس مؤثرطراحی قالب قالب سازی تزریقبا استانداردهای مستندات مناسب شروع می شود. مشخصات اندازه طراحی باید مطابق با استانداردهای بین المللی باشد ، به طور معمول پیروی از دستورالعمل های ISO 5457 یا ANSI Y14.1M. اندازه نقاشی استاندارد شامل {3}}} (841 × 1189 میلی متر) ، A1 (841 mm 594) ، A2 (420 420 420) ، A3 (420 × 420mm) و A4 (297 × 297 میلی متر) است. انتخاب اندازه نقاشی بستگی به پیچیدگی و مقیاس قالب تزریق دارد.
بلوک عنوان به عنوان کارت شناسایی برای هر طراحی طراحی قالب ، حاوی اطلاعات ضروری مانند شماره نقاشی ، نام پروژه ، نام طراح ، تأیید چک ، تاریخ ایجاد و تاریخچه تجدید نظر است. برای کاربردهای قالب گیری تزریق ، بلوک عنوان نیز باید شامل مشخصات مواد ، کلاس قالب ، شماره حفره و وزن قسمت پیش بینی شده باشد. بلوک تجدید نظر ، سابقه زمانی از کلیه تغییرات ایجاد شده در طراحی قالب تزریق را حفظ می کند و از قابلیت ردیابی در طول فرآیند تولید اطمینان می دهد.
1.1.2 طبقه بندی قالب های قالب گیری تزریق
قالب های قالب گیری تزریق را می توان با توجه به معیارهای مختلفی که مستقیماً بر رویکرد طراحی قالب تأثیر می گذارد ، طبقه بندی کرد. طبقه بندی های اولیه شامل موارد زیر است:
توسط شماره حفره: از قالب های تک حفره برای قطعات تزریق بزرگ یا پیچیده استفاده می شود ، در حالی که قالب های چند حفره باعث افزایش راندمان تولید برای اجزای کوچکتر می شوند. طراحی قالب باید برای پر کردن متعادل ، خنک کننده یکنواخت و بیرون کشیدن مداوم در تمام حفره ها حساب کند.
توسط سیستم دونده: قالب های دونده داغ زباله های مواد را از بین می برند و زمان چرخه را در فرآیندهای قالب گیری تزریق کاهش می دهند ، در حالی که قالب های دونده سرد سادگی و هزینه های اولیه کمتری را ارائه می دهند. این انتخاب به طور قابل توجهی بر پیچیدگی کلی طراحی قالب و الزامات تولید تأثیر می گذارد.
با فراق سطح: قالب های خطی ساده از طراحی قالب ساده با سطوح جداگانه استفاده می کنند ، در حالی که قالب های منحصر به فرد پیچیده نیاز به طراحی قالب تزریقی پیچیده برای اسکان زیرپوش ها و هندسه های پیچیده دارند.
توسط برنامه: قالب های نمونه اولیه برای توسعه قالب گیری تزریق ، قالب های تولیدی برای تولید با حجم بالا و قالب های تخصصی برای نیازهای شرکتهای تزریق خاص هر یک از آنها نیاز به ملاحظات طراحی منحصر به فرد دارند.
1.1.3 انواع نقشه های طراحی قالب و الزامات اساسی
مستندات جامع طراحی قالب تزریقی شامل چندین نوع نقاشی است که هر یک اهداف خاص در گردش کار تولید را ارائه می دهند. نقشه های مونتاژ منظره کلی از قالب تزریق کامل را ارائه می دهد ، که نشان دهنده رابطه بین همه قطعات و جریان فرآیند قالب سازی تزریق است. این نقشه ها باید به وضوح خطوط فراق ، مکان های دروازه ، کانال های خنک کننده و مکانیسم های بیرون کشیدن را نشان دهند.
نقشه های جزئیات بر روی اجزای جداگانه در طراحی قالب تزریق متمرکز شده و اطلاعات بعدی بعدی ، مشخصات مواد و الزامات سطح را ارائه می دهد. هر نقاشی جزئیات باید شامل اطلاعات کامل تولید باشد ، و این امکان را به ماشینرها می دهد تا بدون مشاوره اضافی ، قطعات را تولید کنند.
نقاشی های بخش ویژگی های داخلی قالب تزریق را نشان می دهد که به وضوح در نماهای استاندارد ارتوگرافی نشان داده نمی شود. این نقاشی ها به ویژه برای نشان دادن چیدمان کانال خنک کننده ، طرح های دروازه و هندسه های حفره پیچیده ضروری برای فرآیند قالب گیری تزریق بسیار ارزشمند هستند.
نقشه های نمایش منفجر شده ، توالی های مونتاژ و روابط مؤلفه را در طراحی قالب تزریق نشان می دهد و روشهای تعمیر و نگهداری و تعمیر را در طول عمر عملیاتی قالب تسهیل می کند.
1.1.4 مدیریت نقشه های طراحی قالب
مدیریت مؤثر مستندات طراحی قالب تزریق ، قوام ، دقت و دسترسی در طول چرخه عمر محصول را تضمین می کند. طراحی سیستم های مدیریت باید شامل مکانیسم های کنترل نسخه باشد که تمام اصلاحات در طرح های قالب قالب سازی تزریق را ردیابی می کند و مسیرهای حسابرسی را برای اهداف تضمین کیفیت حفظ می کند.
سیستم های بایگانی دیجیتال چندین شرکت قالب ریزی تزریق را قادر می سازد تا به طور همزمان به تجدید نظر در نقاشی های فعلی دسترسی پیدا کنند ، خطاهای ارتباطی را کاهش دهند و اطمینان حاصل کنند که همه ذینفعان با اطلاعات یکسان کار می کنند. سیستم عامل های مبتنی بر ابر ، همکاری در زمان واقعی بین طراحان ، مهندسان و پرسنل تولیدی را که در تولید قالب تزریق درگیر هستند ، تسهیل می کند.

1.2 گردش کار عمومی برای طراحی و طراحی قالب
1.2.1 سازماندهی و بررسی اطلاعات مشتری
فرآیند طراحی قالب قالب سازی تزریق با تجزیه و تحلیل کامل اطلاعات ارائه شده به مشتری آغاز می شود. این شامل نقشه های جزئی ، مشخصات مواد ، الزامات حجم تولید ، استانداردهای کیفیت و برنامه های تحویل است. طراحان باید دقت بعدی را تأیید کنند ، چالش های قالب بندی بالقوه را شناسایی کرده و امکان سنجی رویکرد تولید قالب تزریق پیشنهادی را ارزیابی کنند.
نقاط ارزیابی بحرانی شامل یکنواختی ضخامت دیواره ، کفایت زاویه پیش نویس ، شناسایی زیربنایی و بهینه سازی محل دروازه است. هرگونه اختلاف یا نگرانی باید قبل از انجام فعالیتهای دقیق طراحی قالب به مشتری ابلاغ شود.
1.2.2 ایجاد نقاشی قالب
ایجاد نقشه های طراحی قالب تزریق از یک رویکرد سیستماتیک پیروی می کند که تضمین می کند تمام جنبه های مهم فرآیند قالب سازی تزریق مورد توجه قرار می گیرد. نقشه های طرح بندی اولیه ابعاد قالب کلی ، مکان های خط فراق و ترتیبات اصلی را تعیین می کنند. این نقشه های اولیه به عنوان پایه و اساس توسعه دقیق طراحی خدمت می کنند.
پالایش پیشرونده طرح قالب شامل چیدمان سیستم خنک کننده ، مکانیسم های بیرون کشیدن و طرح های دروازه بهینه شده برای کاربرد خاص قالب تزریق است. هر تکرار طراحی باید در برابر معیارهای تعیین شده از جمله به حداقل رساندن زمان چرخه ، بهینه سازی کیفیت بخشی و کاهش هزینه تولید ارزیابی شود.
1.2.3 استاندارد طراحی قالب قالب
استاندارد سازی نقشه های طراحی قالب تزریق ، سازگاری در بین پروژه ها را تضمین می کند و ارتباط بین تیم های طراحی ، شرکت های قالب گیری تزریق و پرسنل تولیدی را تسهیل می کند. شیوه های نقاشی استاندارد باید به وزن خط ، پروتکل های بعد ، قالب های حاشیه نویسی و استفاده از نماد بپردازند.
استانداردهای CAD برای برنامه های قالب گیری تزریق باید کنوانسیون های نامگذاری لایه ، کتابخانه های بلوک برای اجزای استاندارد و پیکربندی های الگو را که روند طراحی را ساده تر می کند ، مشخص کند. این استانداردها ضمن بهبود کیفیت ترسیم و ارتباطات ، زمان طراحی را کاهش می دهد.
1.2.4 بازرسی طراحی طراحی قالب
روشهای کنترل کیفیت برای نقشه های طراحی قالب تزریق شامل بررسی های سیستماتیک از دقت بعدی ، امکان سنجی تولید و رعایت استانداردهای تعیین شده است. بررسی های طراحی باید شامل پرسنل باتجربه ای باشد که با فرآیندهای قالب گیری تزریق و چالش های تولید مشترک آشنا هستند.
چک لیست های بازرسی باید عناصر طراحی مهم از جمله یکپارچگی خط فراق ، اثربخشی کانال خنک کننده ، کفایت سیستم بیرون کشیدن و مناسب بودن مشخصات مادی را پوشش دهد. هر نقص مشخص شده باید قبل از انتشار نقشه های تولید اصلاح شود.
1.2.5 پیگیری تولید قالب
پیگیری مؤثر در هنگام ساخت قالب تزریق تضمین می کند که قصد طراحی به درستی اجرا شده و هرگونه تغییر درست به طور مناسب ثبت می شود. ارتباط منظم بین تیم های طراحی و پرسنل تولید قبل از تأثیرگذاری بر برنامه های تحویل ، به شناسایی و حل چالش های تولید کمک می کند.
اصلاحات طراحی کشف شده در طول تولید باید در اصلاحات در نظر گرفته شود ، و دقت اسناد را برای فعالیتهای مرجع و نگهداری در آینده حفظ کند.

1.3 حاشیه نویسی بعدی در نقشه های طراحی قالب
1.3.1 الزامات عمومی برای حاشیه نویسی بعدی
حاشیه نویسی بعدی در نقشه های طراحی قالب تزریق باید ضمن حفظ وضوح و خوانایی ترسیم ، اطلاعات کاملی را ارائه دهد. تمام ابعاد بحرانی مؤثر بر کیفیت قطعات تزریق باید به وضوح نشان داده شود ، از جمله ابعاد حفره ، ابعاد هسته و تناسب مهم بین اجزای قالب.
قرار دادن ابعاد باید از توالی های تولید منطقی ، گروه بندی ابعاد مرتبط و جلوگیری از عبور از خطوط بعد عبور در هر کجا که ممکن باشد ، پیروی کند. سیستم های ابعاد پایه اغلب ارتباطات واضح تری نسبت به ابعاد زنجیره ای برای برنامه های قالب گیری تزریق فراهم می کنند.
1.3.2 الزامات بعدی طراحی مونتاژ
نقشه های مونتاژ برای قالب های قالب گیری تزریق باید شامل ابعاد پاکت کلی ، ابعاد مونتاژ بحرانی و ابعاد روابط کلیدی بین اجزای اصلی باشد. این نقشه ها نیازی به ابعاد تولید دقیق ندارند ، که مناسب تر برای نقشه های مؤلفه های فردی هستند.
ابعاد مونتاژ بحرانی شامل سکته مغزی باز شدن قالب ، نیازهای باز کردن نور روز ، نقاط کاربرد نیروی گیره و ابعاد تراز نازل است. این ابعاد به طور مستقیم بر فرآیند قالب گیری تزریق تأثیر می گذارد و باید به طور دقیق به پرسنل تولیدی ابلاغ شود.
1.3.3 الزامات بعدی جزء
نقشه های مؤلفه جداگانه در اسناد طراحی قالب تزریق باید شامل تمام ابعاد لازم برای تولید کامل باشد. این شامل نه تنها ابعاد هندسی اساسی بلکه متناسب با اهمیت ، نیاز به سطح سطح و مشخصات عملیات حرارتی نیز می باشد.
توجه ویژه ای باید به ابعاد مؤثر بر کیفیت قطعات قالب تزریق ، از جمله ابعاد سطح حفره ، ابعاد دروازه و مشخصات کانال خنک کننده توجه شود. این ابعاد اغلب به تحمل قالب های تزریق محکم تر از ابعاد تولید عمومی نیاز دارند.
1.3.4 نمونه های عملی ابعاد طراحی قالب قالب
کاربرد عملی اصول بعد در طراحی قالب تزریق می تواند از طریق نمونه های خاص نشان داده شود. یک صفحه حفره معمولی به ابعاد کلی ، ابعاد مشخصات حفره ، مکان های کانال خنک کننده و الگوهای سوراخ نصب نیاز دارد. هر نوع ابعاد در خدمت نیازهای خاص تولید و مونتاژ است.
ابعاد طراحی دروازه باید ویژگی های جریان مواد و الزامات فرآیند قالب سازی تزریق را به خود اختصاص دهد. طول زمین دروازه ، قطر دروازه و ابعاد موقعیت مکانی دروازه به طور مستقیم بر کیفیت قسمت تأثیر می گذارد و باید دقیقاً در نقشه های طراحی قالب مشخص شود.

1.4 تحمل قالب تزریق و متناسب با قالب
1.4.1 تحمل مشترک و متناسب با نقشه های مونتاژ قالب قالب تزریق
تحمل قالب گیری تزریق برای اجزای مونتاژ قالب باید اقتصاد تولید را با نیازهای عملکردی متعادل کند. متناسب با استاندارد بین پین های راهنما و بوش ها به طور معمول از روابط H7/G6 یا H7/F7 استفاده می کنند ، و در عین حال اجازه تحمل معقول تولید را ارائه می دهند.
متناسب بودن مهم بر کیفیت قطعات قالب تزریق نیاز به تحمل دقیق تر قالب تزریق دارد. سطح متناسب با سطح ، روابط حفره ای به هسته و درج دروازه متناسب ، اغلب نیاز به سنگ زنی دقیق یا ماشینکاری تخلیه الکتریکی برای دستیابی به سطح دقت لازم دارد.
1.4.2 قالب سازی قالب تزریق تحمل ابعاد
شکل گیری ابعاد به طور مستقیم بر روی قطعات تزریق شده از دقت بعدی تأثیر می گذارد و باید هم قابلیت های تولید قالب و هم نیازهای مشخصات بخشی را منعکس کند. تحمل قالب گیری تزریق برای ابعاد حفره باید انقباض مواد ، اثرات انبساط حرارتی و ملاحظات مربوط به عمر عملیاتی قالب را به خود اختصاص دهد.
تمرین استاندارد تقریباً یک سوم از تحمل بخشی را نسبت به تحمل های تولید قالب اختصاص می دهد و تحمل باقی مانده را برای تغییر فرآیند و عدم اطمینان از انقباض مواد حفظ می کند. این تخصیص کیفیت بخشی مداوم را در طول چرخه تولید قالب سازی تزریق تضمین می کند.
1.4.3 قالب تزریق قالب تحمل ابعاد متناسب
ابعاد مناسب بین اجزای قالب نیاز به بررسی دقیق نیازهای مونتاژ ، فشارهای عملیاتی و دسترسی به نگهداری دارد. تحمل قالب گیری تزریق برای این تناسب اندام باید ضمن حفظ پشتیبانی و تراز کافی ، از اتصال در حین کار جلوگیری کند.
کشویی متناسب با پین های اگزکتور ، مکانیسم های آسانسور و کشش های هسته به طور معمول از روابط سوراخ/شافت استاندارد با ترخیص مناسب برای شرایط عملیاتی پیش بینی شده استفاده می کنند. این تحمل های قالب گیری تزریق باید دارای انبساط حرارتی ، سایش و اثرات آلودگی باشد.
1.4.4 تحمل قاب قالب و نیازهای زبری سطح
قاب های قالب استاندارد مورد استفاده در برنامه های قالب گیری تزریق شامل تحمل قالب های تزریقی از پیش تعیین شده و مشخصات پایان سطح هستند. این استانداردها با حفظ دقت کافی برای اکثر برنامه ها ، قابلیت تعویض بین تأمین کنندگان را تضمین می کنند.
سطوح بحرانی مانند هواپیماهای فراق و سطوح راهنما نیاز به تحمل قالب سازی تزریق و بهبود سطح سطح برای اطمینان از عملکرد قالب مناسب و عمر عملیاتی طولانی دارد.
1.4.5 تحمل هندسی مشترک برای اجزای قالب قالب سازی تزریق
تحمل هندسی کنترل اساسی را بر روی فرم ، جهت گیری ، مکان و ویژگی های Runout که بر عملکرد قالب و کیفیت قطعات قالب تزریق تأثیر می گذارد ، فراهم می کند. تحمل صافی در سطوح فراق مانع از تشکیل فلاش می شود ، در حالی که تحمل موازی بین سطوح حفره ضخامت یکنواخت دیواره را در قسمت های قالب دار تضمین می کند.
تحمل موقعیت برای کانال های خنک کننده ، مکان های دروازه و سوراخ های پین اگزکتور نیاز به بررسی دقیق اثرات تجمعی بر عملکرد فرآیند قالب گیری کلی تزریق دارد. این تحمل های قالب گیری تزریق اغلب مهمترین جنبه های عملکرد قالب را نشان می دهد.
1.4.6 زبری سطح اجزای قالب
مشخصات زبری سطح برای اجزای قالب تزریق بر اساس نیازهای عملکردی و ملاحظات زیبایی شناختی متفاوت است. سطوح حفره ای که نیاز به اتمام براق بالا بر روی قطعات قالب تزریقی دارند ، سطوح دارای آینه را با مقادیر زبری زیر 0. 05 میکرومتر RA تقاضا می کنند.
سطوح کاربردی مانند پین های راهنما ، پین های اژکتور و مکانیسم های کشویی به اتمام سطح نیاز دارند که خصوصیات اصطکاک را با مقاومت در برابر سایش تعادل برقرار می کند. این سطوح به طور معمول مقادیر زبری را در {{0}}} 2 تا 0.8 میکرومتر RA نشان می دهند ، از طریق عملیات سنگ زنی دقیق قابل دستیابی است.
1.4.7 انتخاب مقادیر زبری سطح
انتخاب مقادیر زبری سطح مناسب برای برنامه های طراحی قالب تزریق نیاز به درک هر دو ملاحظات عملکردی و اقتصادی دارد. مشخصات غیر ضروری به پایان رساندن سطح حق بیمه باعث افزایش هزینه های تولید بدون فواید مربوط به عملکرد فرآیند قالب گیری تزریق می شود.
ارزیابی مهم عملکرد هر سطح مشخصات زبری مناسب را راهنمایی می کند. سطوح فراق ، سطوح حفره و مناطق دروازه به طور معمول به بهترین نتیجه نیاز دارند ، در حالی که اجزای ساختاری می توانند سطح پایان اقتصادی تری را در خود جای دهند.
1.4.8 الزامات اضافی
الزامات اضافی برای طراحی قالب قالب سازی تزریق شامل مشخصات مواد ، الزامات عملیات حرارتی ، مشخصات پوشش و روشهای ویژه بازرسی است. این الزامات اطمینان حاصل می کند که قالب های تکمیل شده انتظارات عملکرد را برآورده می کنند و عمر خدمات قابل قبولی را در شرایط تولید فراهم می کنند.
روشهای تضمین کیفیت باید قبل از پذیرش قالب ، پیروی از کلیه الزامات مشخص شده را تأیید کند و از اصلاحات پرهزینه در مراحل راه اندازی تولید جلوگیری کند. مستندات جامع این الزامات ، ارتباطات مؤثر بین تیم های طراحی ، شرکت های قالب گیری تزریق و پرسنل تولیدی را در طول چرخه عمر پروژه تسهیل می کند.
اجرای موفقیت آمیز این طراحی و طراحی قالب گیری تزریق و استانداردهای ترسیم نیاز به تعهد از همه ذینفعان پروژه و بهبود مستمر بر اساس تجربه میدانی و پیشرفت های فناوری دارد. بررسی منظم و به روزرسانی استانداردها ، ارتباط و اثربخشی مداوم در پشتیبانی از عملیات تولیدی قالب گیری تزریق کارآمد را تضمین می کند.
