





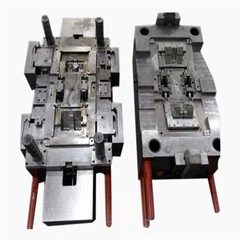




یک سرویس تولید را انتخاب کنید


فرآیندهای تولید و انتخاب مواد ما راه حل های انعطاف پذیر متناسب با نیازهای شما را در هر مرحله از توسعه محصول ارائه می دهند. از نمونه های اولیه تا تولید مقیاس- ، ما شریک تولید قابل اعتماد شما هستیم که متعهد به ارائه مؤلفه های با کیفیت بالا {2} است.
در مورد قابلیت های ما بیشتر بدانید:

خدمات تولید دیجیتال ما را با یکدیگر مقایسه کنید
| خدمت | زمان سرب | مواد | تحمل |
| قالب تزریقی | 7-30 روز | ترموپلاستیک و ترموست | +/- 0.003 در |
| ماشینکاری CNC | 7-30 روز | فلزات و پلاستیک | +/- 0.002 در |
| EDM سیم | 7-30 روز | فلزات | +/- 0.002 در |
قطعات تراش CNC با دقت بالا ، غلظت بالا
شکل های هندسی پیچیده ای ایجاد کنید
طیف گسترده ای از خدمات پردازش مواد پلاستیکی و فلزی را ارائه می دهد
برای اطمینان از کیفیت قطعات ، از بازرسی قسمت اول پیروی کنید
پرسش

ماشینکاری CNC: تغییر شکل پویا و اتصال ارتعاش در پردازش مؤلفه دیواری نازک {{0}
توصیف مشکل: در حین بالا - سرعت CNC آسیاب هوافضا نازک - اجزای ساختاری دیواری (ضخامت دیوار<2mm), complex dynamic coupling vibrations occur in the workpiece-tool-machine tool system, leading to chatter, periodic surface ripples, and severe dimensional accuracy deviations.
راه حل: یک مدل دینامیک بدنه multi {0} ایجاد کنید و فرکانس های طبیعی سیستم را از طریق تجزیه و تحلیل معین شناسایی کنید. از برش های آسیاب مارپیچ متغیر CNC (30 درجه {5- 45 درجه شیب) استفاده کنید تا باعث اختلال در تناوب پچ پچ ترمیمی شود. کنترل خوراک تطبیقی را بر اساس بازخورد فعلی دوک نخ ریسی برای تنظیم واقعی- تنظیم نرخ تنظیم نرخ خوراک CNC اجرا کنید. از میراگرهای هارمونیک یا جاذب های ارتعاش پویا استفاده کنید تا بتوانید لرزش ارتعاش 30db 20-} در نوارهای فرکانس بحرانی را فراهم کنید. سیستم بستن CNC را با استفاده از خلاء CHUCK + تثبیت کامپوزیت گیره مکانیکی برای افزایش نسبت میرایی سیستم بالاتر از 0.08 بهینه کنید. پیش بینی تغییر شکل ماشینکاری از طریق شبیه سازی عناصر محدود و ایجاد الگوریتم های جبران خسارت برای عملیات CNC. پارامتر متغیر ماشینکاری CNC را پیاده سازی کنید: ماشینکاری خشن با سرعت کم تغذیه ، تعویض دقیق ماشینکاری به حالت سرعت با عمق کوچک ، دستیابی به کنترل زبری سطح در RA0.4μm در پردازش CNC.
برش سیم EDM: Multi - محور پیوند مسیر بهینه سازی و پایداری تخلیه در حفره های پیچیده
توصیف مشکل: هنگامی که برش سیم EDM پیچیده نامنظم -} بخش هایی مانند Aero - slots تیغه تیغه موتور ، نامناسب- برنامه ریزی پیوند محور باعث ایجاد شکاف های تخلیه ناهموار ، سوزاندن شدید محلی ، اطمینان از صحت هندسی دشوار است که تضمین شده است.
راه حل: Establish B-spline-based five-axis tool path optimization algorithm ensuring curvature continuity in EDM wire cutting. Adopt adaptive gap control system monitoring discharge status through voltage-current characteristic curves, dynamically adjusting servo feed speed in EDM wire cutting. Implement layered discharge strategy: establish 3D electric field simulation model predicting discharge density distribution in different regions, applying reduced power parameters (30% pulse width reduction) for concave areas in EDM wire cutting. Optimize working fluid circulation system with spiral nozzle arrays ensuring >یکنواختی سرعت جریان 85 ٪ در حفره های پیچیده در طول برش سیم EDM. معرفی الگوریتم های یادگیری ماشین پارامتر تخلیه ساختمان خود {{2} models بهینه سازی مدل های بهینه سازی بر اساس داده های برش سیم EDM تاریخی. از سیم الکترود کامپوزیت استفاده کنید (Tungsten- آلیاژ مولیبدن) استحکام کششی را به 1200MPa برای برش سیم EDM بهبود می بخشد. از طریق تطبیق پارامتر فرآیند هوشمند در برش سیم EDM ، دقت هندسی را می توان با کیفیت سطح به RA0.8μm به 0.005 میلی متر پوند بهبود بخشید.
قالب تزریق: سینتیک تبلور ایزوترمال غیر {{}}} کنترل جهت گیری مولکولی در پلیمرهای کریستالی
توصیف مشکل: SEMI - پلیمرهای کریستالی (مانند POM ، PA66) در محصولات پیچیده تزریق هندسی اندازه اندازه کروی ناهموار و جهت گیری های زنجیره ای متغیر ، باعث انقباض ناهمسانگرد ، غلظت استرس داخلی ، ریزگردها و ترک خوردگی در طول استفاده طولانی از تزریق می شود.
راه حل: ایجاد Avrami - Ozawa non -}}}} مدل سینتیک ایزوترمال مدل سینتیک محاسبه هسته و فرآیندهای رشد کروی تحت نرخ خنک کننده مختلف در قالب تزریق. طراحی سیستم خنک کننده شیب: دمای حفره قالب تزریق با کنترل منطقه ، حفظ اختلاف دمای 8 {5} 12 درجه از دروازه تا انتها ، دستیابی به میزان تبلور یکنواخت در قالب تزریق. بهینه سازی پارامترهای قالب گیری تزریق: استفاده از چند-} کنترل سرعت مرحله با تزریق سرعت بالا {{8} (300 میلی متر در ثانیه) در طول مرحله پر کردن کاهش زمان آرامش زنجیره مولکولی ، کمترین فشار ، فشار طولانی-}} مدت زمان ترمیم استرس است معرفی عوامل هسته ای (TALC 0.1- 0.3 ٪) پالایش اندازه کروی به 5-10μm در قالب تزریق. قالب تزریق به کمک ارتعاش را اجرا کنید ، با استفاده از لرزش با فرکانس پایین 20-50 هرتز در محدوده دمای تبلور ، ایجاد اختلال در تشکیل کروی بزرگ. ویندوزهای فرآیند را از طریق میکروسکوپ نوری قطبی و تجزیه و تحلیل DSC بهینه سازی کرده و پایگاه داده روابط عملکرد تبلور را برای قالب تزریق ایجاد می کند. سرانجام ، استرس داخلی می تواند 60 ٪ کاهش یابد ، صفحه جنگ تولید شده با قالب تزریق در 0.02 ٪ کنترل می شود و قدرت ضربه 40 ٪ بهبود می یابد.
صنایعی که ما خدمت می کنیم
ساخت اتومبیل
نیمه هادی
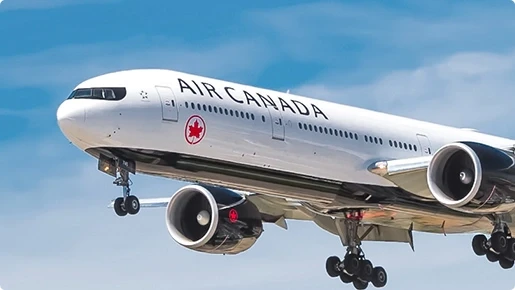
هواپیمایی
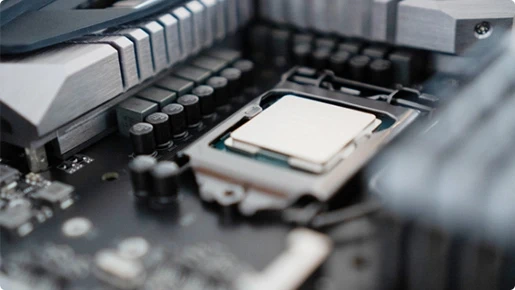
الکترونیکی
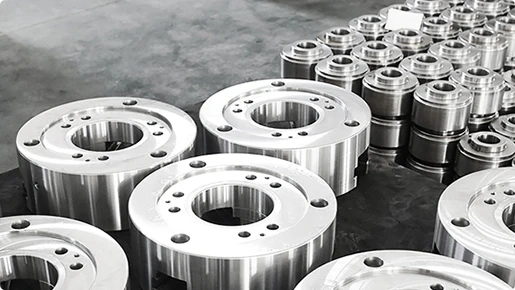
مکانیکی
انرژی جدید

بیایید با هم خارق العاده ایجاد کنیم
در Abismould ، ما در خدمات چرخشی CNC برای اجزای دقیق تخصص داریم. از طرح های ساده تا پیچیده ، راه حل های چرخشی CNC قطعات استاندارد ما ، غیر- ما نتایج استثنایی را ارائه می دهند. امروز برای کشف پروژه خود و کشف اینکه چگونه می توانیم از اهداف شما پشتیبانی کنیم ، دسترسی پیدا کنید.