





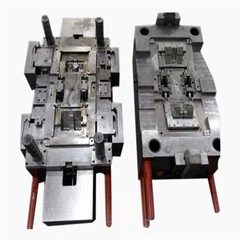




نمودار محصول پوشش محافظ در شکل 1 نشان داده شده است. حداکثر اندازه محصول ø85.7 میلی متر در 55.20 میلی متر است، ضخامت متوسط قسمت پلاستیکی 1.50 میلی متر، جنس قسمت پلاستیکی HIPS، انقباض است. نرخ 1.005 و کیفیت قطعه پلاستیکی 10.5 گرم است. الزامات فنی قطعات پلاستیکی این است که نباید نقصی مانند پیک، نارضایتی از قالب گیری تزریقی، خطوط جریان، منافذ، تغییر شکل تاب خوردگی، رگه های نقره ای، مواد سرد، خطوط جت و حباب وجود داشته باشد.

از شکل 1 می توان دید که ساختار قسمت پلاستیکی نیمکره ای است. یک ستون توخالی طولانی در مرکز قسمت پلاستیکی وجود دارد. کناره ستون باز است، به دو قسمت تقسیم شده و هر کدام یک سگک روی سر دارند تا در هنگام مونتاژ آن را ببندند. دشواری طراحی قالب در طراحی روش قالب گیری سگک ستون مرکزی است. سگک در اینجا باید با یک نوار لغزنده از نوع تونلی طراحی شود تا آن را حل کند. مشکل دیگر نیاز به طراحی مکانیزم قالب گیری اجباری پس از جدا شدن لغزنده کمانشی است.
پس از تجزیه و تحلیل دقیق قطعات پلاستیکی، دو جهت کشش هسته لغزنده تونل وجود دارد. شکل 3 را ببینید. A و B دو طرح طراحی کشش هسته، جهت حرکت لغزنده عمود بر یکدیگر است. هر دوی این دو طرح طراحی می توانند محصولات تولید کنند، اما جزئیات متفاوت است. جزئیات تعیین کننده موفقیت یا شکست هستند و طراحی قالب باید قادر به مشاهده جزئیات و تجزیه و تحلیل و مقایسه نتایج مختلف باشد. طرح قالب از طرح A استفاده می کند. پلان A دو سگک را روی یک نوار لغزنده می سازد و قسمت سگک دارای یک خط گیره عمودی است، اما یک مزیت وجود دارد که دو سگک روی یک نوار لغزنده قرار دارند که می تواند از چسبیدن سگک جلوگیری کند. دست و پنجه نرم کردن لغزنده را نگه دارید و بکشید تا تغییر شکل دهد. طرح B هر سگک را به طور جداگانه روی یک نوار لغزنده طراحی می کند، که ممکن است باعث شود سگک به لغزنده بچسبد و تغییر شکل دهد.
طرح حفره طرح قالب 1 از 2 است. پایه قالب DI3045، دروازه یک دروازه شاخ است و چسب از پایین لبه قسمت پلاستیکی تزریق می شود. مزیت گیت شاخ این است که بعد از باز شدن قالب می توان آن را به طور خودکار جدا کرد و موقعیت دروازه در پایین لبه قسمت پلاستیکی تأثیری در ظاهر نخواهد داشت. به منظور اطمینان از دقت بستن قالب، یک بلوک موقعیت یابی صفر درجه بر روی لبه جنین قالب طراحی شده است.
اصل قالب گیری اجباری این است که قسمت پلاستیکی دارای فضای تغییر شکل است. عامل دوم مواد پلاستیکی است. اکثر ترموپلاستیک ها را می توان با فشار از قالب خارج کرد، مشروط بر اینکه قسمت پلاستیکی فضایی برای تغییر شکل داشته باشد. در حالت شدید که فضایی برای تغییر شکل وجود ندارد، فقط چند پلاستیک مانند PP و PE را می توان مجبور به قالب زدایی کرد، اما میزان رهاسازی قوی باید کمتر از 0 باشد.3. برای اینکه در حین رهاسازی قوی به محصول آسیبی وارد نشود، هسته قالب پشتی با شیب 40 ゜ طراحی شده است تا رها شدن موقعیت سگک در هنگام رهاسازی قوی را تسهیل کند، همانطور که در شکل 4 نشان داده شده است.
پس از کشیده شدن هسته لغزنده، سگک ستون باید از قالب پشتی خارج شود. به منظور ایجاد فضای تغییر شکل برای خارج شدن اجباری سگک، ابتدا باید درج در سوراخ داخلی ستون را بیرون کشید تا سگک به سمت داخل تغییر شکل دهد. پس از باز شدن قالب، ابتدا قالب بین صفحه فشار و صفحه پشتی باز می شود، صفحه فشار 40 پر می شود و درج 27 ابتدا از سوراخ داخلی ستون خارج می شود. قالب دوباره باز می شود، سطح جداسازی باز می شود و لغزنده نهفته، کشش سگک و هسته را کامل می کند.
اجکتور قسمت پلاستیکی توسط یک انگشتانه به بیرون پرتاب می شود. به منظور بازگشت به موقع و دقیق سیستم صفحه انگشتانه، یک لاستیک زرد رنگ 14 در پایین سوزن طراحی شده است. سیستم پرتاب روش کشش قوی و پرتاب قوی را اتخاذ می کند. هیچ فنر برگشتی روی صفحه اجکتور نصب نمی شود و سوراخ های رزوه ای در سوراخ KO صفحه اجکتور ایجاد می شود.
سیستم خنک کننده قالب با دو دور انتقال مستقیم آب بر روی قالب جلویی طراحی شده است که به دو لایه با ارتفاع های مختلف تقسیم می شود تا حفره به طور کامل خنک شود. خنک سازی قالب متحرک ترکیبی از انتقال مستقیم آب و حوض است.
بلوک کشویی توسط یک ستون راهنمای مورب هدایت می شود و موقعیت بلوک کشویی از سگک ببری DME استفاده می کند، مدل PSM-0001 است. این نوع روش تعیین موقعیت بلوک کشویی قدرتمند و قابل اعتماد است و به طور گسترده در قالب های آمریکایی استفاده می شود.
Email: Daisy@abismold.com
تلفن: به علاوه 86-150 1652 6799
Skype: daisymold@outlook.com
WhatsApp: به علاوه 86-136 8261 9739
متن: plus 86-755-8998 4896 Ext 821
فکس: به علاوه 86-755-2896 0682