









قالب تزریق پوسته جلوی ترموستات
نمودار محصول پوسته جلویی کنترل کننده دما در شکل 1 نشان داده شده است. حداکثر اندازه محصول 365.{2}} mm x 230.00 mm x 54.00 mm است. متوسط ضخامت قطعه پلاستیکی 2.72 میلی متر، جنس قطعه پلاستیکی ABS، میزان جمع شدگی 1.005 و کیفیت قطعه پلاستیکی 311.40 گرم می باشد. الزامات فنی برای قطعات پلاستیکی این است که نباید نقصی مانند پیک، نارضایتی از قالب گیری تزریقی، خطوط جریان، منافذ، تغییر شکل تاب خوردگی، رگه های نقره، مواد سرد، خطوط جت و غیره وجود داشته باشد.
از شکل 1 مشاهده می شود که ساختار قسمت پلاستیکی یک پوسته بسته است و دو سر آن به ترتیب دارای سوراخ های یک و دو طرفه هستند. طراحی لغزنده قالب جلو برای کشیدن هسته ضروری است. لبه قسمت پلاستیکی دارای یک حلقه بریدگی است که کاملا با قسمت دیگر آناستوموز می شود. در بالای قسمت پلاستیکی دو سوراخ گرد وجود دارد و لبه سوراخ گرد حالت استخوانی رو به قالب متحرک دارد. قسمت بالای قسمت پلاستیکی سطح ظاهری است و یک درپوش مونتاژ در اطراف لبه وجود دارد که این نیز بخشی از ظاهر با نیازهای بالاتر است. بنابراین، محل طراحی دروازه فقط در یک سوراخ گرد در بالا قابل انتخاب است.
این مجموعه ای از قالب ها بر اساس دستگاه قالب گیری تزریقی NB{0}}تن بریتانیا است. با توجه به اندازه بزرگ محصول و نیاز به طراحی هسته های لغزنده در دو طرف آسمان و زمین، رتبه حفره طراحی قالب 1 از 1 است و پایه قالب یک پایه قالب غیر استاندارد 4560 است. اندازه پانل و صفحه پایینی بزرگ است که به عنوان یک الگوی کد عمل می کند. قسمت زیرین دو تخته با دو شیار قالب کد طراحی شده است. عرض دهانه شکاف 54 و قسمت پایین آن 20 R20 است. همکاری کنید، نقش تحمل وزن را هنگام کدگذاری قالب بازی کنید. بلوک پشتیبانی قالب کد دستگاه قالب گیری تزریقی NB به دو تکه تقسیم می شود که در دو طرف قالب چیده شده اند. یک بلوک موقعیت یابی برای قالب در مقیاس بزرگ در ژاپن وجود دارد که در مرکز قالب چیده شده است. این بزرگترین تفاوت بین ماشین های قالب گیری تزریقی NB بریتانیا و ماشین های قالب گیری تزریقی ژاپنی از نظر الگوهای کد است.
برای قالب های کوچک، روش قالب کد می تواند روشی برای فشار دادن قالب کد با صفحه پرس و روشی برای ثابت کردن پیچ در سطح بالایی قالب برای سفت کردن آن باشد. روش های مختلف تفاوت چندانی با هم ندارند، فقط با عادات طراحی ماشین قالب گیری تزریقی کاربر متفاوت است. برای قالب های بزرگ، روش کدگذاری بر کارایی جایگزینی قالب تأثیر می گذارد و بر ایمنی عملیات کدگذاری تأثیر می گذارد و به طور موثر از قالب محافظت می کند. اکنون بسیاری از تولید کنندگان تزریق قالب در مقیاس بزرگ در جهان، سیستم های قالب با تغییر سریع و همچنین سیستم های قالب کد الکترومغناطیسی را اختراع کرده اند. برای این فناوری های پیشرفته، ارزش یادگیری و تحقیق را دارد.
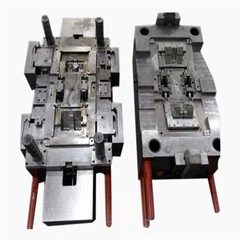
پس از بزرگ شدن پانل قالب متحرک و ثابت و صفحه زیرین، علاوه بر تسهیل کدگذاری قالب، می تواند در حمایت از قالب برای حذف پای قالب نیز نقش داشته باشد. به دلیل نیاز به طراحی کشش هسته لغزنده در سمت جهانی قالب، فضایی برای طراحی بلوک موقعیت یابی مخروطی وجود ندارد. دو بلوک موقعیت یابی مخروطی عمود بر یکدیگر به ترتیب در سمت چپ و راست طراحی شده اند. قالب متحرک و قالب ثابت به ترتیب با پین های تعیین موقعیت طراحی شده اند. یک شیار کنجکاوی U شکل باید بین دو قالب که با یکدیگر در تماس هستند طراحی شود تا جداسازی قالب تسهیل شود. شکل 2 طرح قالب را ببینید.
هنگامی که اندازه قسمت پلاستیکی بزرگ است، طراحی هسته های قالب جلو و عقب بسیار مهم است. هسته های قالب جلو و عقب به قسمت هسته قالب تعلق دارند و حجم پردازش آنها بیش از 80 درصد کل پردازش قالب را تشکیل می دهد. طراحی معقول درج های هسته قالب برای به دست آوردن بهترین راندمان پردازش، اطمینان از دقت پردازش و افزایش طول عمر قالب مفید است. روش طراحی قالب فول منبت رو قبلا معرفی کردم. این قالب از روش طراحی کل هسته قالب استفاده می کند. با توجه به اندازه بزرگ قسمت پلاستیکی، اندازه هسته قالب جلو 439.87x299.87x95 است. اندازه هسته قالب عقب 439.87x299.87x101.76 است. معمولاً قاب شدن مستقیم چنین هسته قالب بزرگی دشوار است. قاب ظریف همانطور که در شکل 4 نشان داده شده است به صورت یک قاب مایل طراحی شده است. لازم به ذکر است که قالب های جلو و عقب بر اساس زاویه مرجع، دو طرف مجاور زاویه مرجع اضلاع عمودی و دو ضلع دیگر هستند. دورتر از زاویه مرجع، هیپوتنوس ها قرار دارند. یک طرف را نیز می توان در صورت لزوم به عنوان هیپوتنوس طراحی کرد. همین شیب در موقعیت مربوط به هسته قالب نیز طراحی شده است. زاویه به طور کلی 3 ゜ یا 5 ゜ است.

هسته کشش سه سوراخ کنار قسمت پلاستیکی تماماً کشش هسته قالب ثابت است. هیچ قالب متحرکی برای قالب ثابت این مجموعه قالب وجود ندارد. هسته کشی از یک سیلندر روغن برای کشیدن هسته استفاده می کند. سیلندر توسط پایه بیل قفل نمی شود. با چنین ساختاری، هسته سیلندر فقط برای سوراخ های کوچک بدون قفل قابل استفاده است. برای موقعیت های کشش هسته با مساحت بزرگ و نیروی جانبی زیاد مناسب نیست.
بالا و لبه قسمت پلاستیکی را نمی توان با دروازه طراحی کرد. دروازه در یکی از سوراخ های گرد در بالا طراحی شده است و چسب در دو نقطه به صورت نهفته در اطراف سوراخ قرار می گیرد. دونده اصلی یک دونده اصلی مایل است. هنگام طراحی قالب های صادراتی، استفاده از رانرهای شیبدار باید توسط مشتریان تایید شود.
ABIS MOLD TECHNOLOGY CO.,LTD
دیزی وانگ (مهندسی فروش)
M: به علاوه 86-150 1652 6799
E: daisy@abismold.com
A: ساختمان B#، بخش صنعتی YingKeli، جامعه LongDong، منطقه LongGang، شنژن، چین 518116
WhatsApp: به علاوه 86 136 8261 9739
Skype: daisymold@outlook.com