









قالب دمنده چیست؟
دو هفته پیش از یک استارت آپ بسته بندی در اوهایو تماس گرفتم. گای می خواست ماهیانه 50000 بطری دارویی را نقل قول کند و مدام در مورد "قالب ها" می پرسید که انگار یک ابزار است. بیست دقیقه طول کشید تا توضیح دادم او حداقل به دو - قالب پاریزون برای تزریق و قالب دمنده برای شکل دادن نیاز داشت. ابزارهای مختلف. مشاغل مختلف سردردهای مختلف
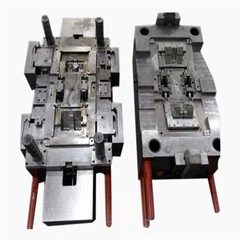
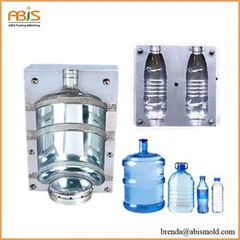
قالب دمشی در قالب گیری تزریقی نیمی است که در واقع بطری شما را شکل می دهد. در ایستگاه دو می نشیند. پاریزون داغ از ایستگاه تزریق روی میله هسته وارد می شود، قالب در اطراف آن بسته می شود، هوای فشرده برخورد می کند، پلاستیک در برابر دیواره های حفره منبسط می شود. آنجاست که بطری شما شانهها، بدنه، پایهاش را میگیرد. قالب پاریسون فقط یک لوله آزمایش می سازد. قالب دمنده آن را واقعی می کند.
آلومینیوم در مقابل فولاد
اکثر قالبهای دمنده برای IBM آلومینیومی. 7075-T6 استاندارد است. رسانایی حرارتی در حدود 130 W/m·K - بسیار بهتر از فولاد P20 در 29 W/m·K است. شما هر 10 تا 15 ثانیه یکبار دوچرخه سواری می کنید. این گرما باید جایی برود.
من دقیقا یکبار قالب های دمنده فولادی زدم. مشتری اصرار داشت. 2018، یک شرکت لوازم آرایشی در نیوجرسی میخواست بطریهای قطرهکن 30 میلیلیتری خود را با رنگ آینهای روکش کند. ما با S136 سخت شده به 52 HRC رفتیم. حفره های زیبا زمان چرخه از 12 ثانیه به 19 ثانیه رسید. آنها به مدت 6 ماه هزینه را خوردند و سپس به آلومینیوم با پوشش بخار شده برگشتند. به اندازه کافی نزدیک.
آلومینیوم سریعتر فرسوده می شود. نه دور زدنش یک قالب فولادی ممکن است 3 میلیون چرخه کار کند. قبل از اینکه خط جدایی ناهموار به نظر برسد و فلاش شما بدتر شود، آلومینیوم حدود 800000 تا 1.2 میلیون بالاتر می رود. شما بودجه ای برای بازسازی یا تعویض دارید.

خطوط خنک کننده
طرح کانال های خنک کننده شما زمان چرخه را می سازد یا می شکند. من مغازهها را دیدهام که از بالا به پایین سوراخهای مستقیم دارند-و تعجب میکنم که چرا پایههای آنها تاب برداشته است. پایه ضخیم ترین قسمت بیشتر بطری ها است. به مدار خودش نیاز دارد.
ما معمولاً کانال هایی با قطر 8 میلی متر را برای بطری های کوچک زیر 100 میلی لیتر اجرا می کنیم. ظروف بزرگتر 10 یا 12 میلی متر هستند. فاصله از سطح حفره - 15میلی متر تا 20 میلی متر. نزدیکتر از آن و شما در معرض خطر نقاط داغی هستید که خطوط مرکزی کانال را از دست می دهند. دورتر بروید و فقط مایع خنک کننده را گرم می کنید.
دمای آب به رزین بستگی دارد. HDPE آن را سرد، 10 درجه تا 15 درجه دوست دارد. PET به گرمتر، در حدود 20 تا 30 درجه نیاز دارد، در غیر این صورت دچار سفید شدن استرس می شوید. PP جایی در وسط می نشیند. من یک برگه تقلب را داخل درب جعبه ابزارم چسبانده ام.
درج بافل در سوراخ های کور کمک می کند. حباب ها هم کار می کنند. فقط حلقه های O-را ارزان نکنید. سال گذشته یک کپک به مطبوعات کارخانه ای در میشیگان سرازیر شد. طبقه مغازه شبیه یک استخر شنا بود. یک حلقه O-از بین رفت.
تهویه
قالب های دمنده هوا را به دام می اندازند. پاریسون گسترش می یابد و جو را به بیرون می راند. اگر نتواند فرار کند، اندامها را پر نمیکنید. نواحی اطراف دستگیره ها را بچسبانید. حروف عمیق. شعاع پاشنه روی بطری ها.
روش استاندارد منافذ متخلخل در نقاط مشکل است. درج های فلزی متخلخل، معمولاً برنزی یا ضد زنگ، اندازه منافذ حدود 7 تا 15 میکرون. به اندازه کافی کوچک برای جلوگیری از پلاستیک اما به اندازه کافی بزرگ برای هوا. آنها را هم سطح با سطح حفره قرار می دهیم و آنها را با لوکتیت 638 قرار می دهیم.
برخی از بچهها صفحههای هواکش را روی خط جداکننده میسایند. 0.02میلیمتر تا ۰.۰۴ میلیمتر عمق، ۳ میلیمتر تا ۵ میلیمتر عرض، و به سمت جو میرود. برای اشکال ساده خوب کار می کند. دستگیره ها و برجسته کاری عمیق هنوز به شاخه های متخلخل نیاز دارند.
دریچه ها مسدود می شوند. پی وی سی و برخی مواد افزودنی بدترین هستند. شما در حال کشیدن قالب برای تمیز کردن هر 50000 تا 100000 شات روی رزین های بد هستید. HDPE تمیزتر کار می کند. PP در این بین است.

محل جدایی خط
جایی که قالب را تقسیم می کنید تعیین می کند که خط شاهد روی بطری شما کجا ظاهر می شود. افراد بازاریاب از خطوط جدایی متنفرند. مشخصات کیفی بطری های لوازم آرایشی گاهی اوقات حداکثر عدم تطابق 0.05 میلی متری را نشان می دهد. این تنگ است. فروشگاه قالب شما بهتر است یک سوراخ کننده خوب داشته باشد.
بطری های نامتقارن سردرد هستند. بسیاری از طراحان چیزی ارگانیک را ترسیم می کنند و آن را به مهندسی تحویل می دهند. اکنون شما بین یک خط جداکننده که از روی بطری میگذرد یا قالب را به صورت زاویهدار شکافته و در هر سطحی با پیش نویس مبارزه میکنید، انتخاب میکنید.
من قبل از نقل قول اکنون مدل سه بعدی را می خواهم. پروژه های زیادی داشت که در رندر زیبا به آندرکات در پنل پشتی اشاره نشده بود.
ثبت و تراز
نیمه های قالب دمنده باید در هر چرخه به همان نقطه برخورد کنند. پین ها و بوش های لیدر خط پایه هستند. اگر مشتری مشخصات دقیقی در توزیع ضخامت دیوار داشته باشد، اینترلاک مخروطی دارد. شما به 0.1 ± میلی متر یا بهتر از نیمه های قالب نگاه می کنید.
سایش بعد از 300000 عکس ظاهر می شود. بوش ها شروع به شلختگی می کنند. ضخامت دیواره در یک طرف بطری افزایش می یابد در حالی که طرف دیگر نازک می شود. QC در نهایت زمانی که بطری ها شروع به شکست در تست های افتادن می کنند، آن را می گیرد.
ما بوش های برنزی را روی قالب های آلومینیومی، فولاد سخت شده روی فولاد را مشخص می کنیم. هنگام بازسازی، پین ها و بوش ها را تعویض کنید. ارزش رد شدن نداره

چه چیزی اشتباه می شود
فلش واضح است. خط جدایی باز میشود، پلاستیک فشرده میشود، زبالهها را پاک میکنید و بالا رفتن نرخ ضایعات خود را تماشا میکنید. می تواند تناژ گیره باشد. می تواند سطوح جداکننده پوشیده شود. ممکنه فشار ضربه خیلی زیاد باشه
لکههای نازک زمانی اتفاق میافتند که پریسون روی میله هسته مرکزی نباشد یا نیمههای قالب دمنده در یک راستا نباشند. پلاستیک در یک طرف بیشتر از طرف دیگر کشیده می شود. آن را در اندازه گیری ضخامت دیوار خواهید دید. بطری ها در یک جهت در تست فشار شکست می خورند اما در جهت دیگری قبول می شوند.
بافت پوست پرتقال زمانی نمایان می شود که سطح قالب خیلی سرد باشد یا رزین خیلی داغ باشد. انقباض دیفرانسیل در برابر دیواره حفره. گاهی اوقات فقط سطوح قالب قدیمی هستند که نیاز به پرداخت مجدد دارند.
بطری های گیر کرده به این معنی است که زوایای آبکش شما خیلی کم عمق است یا خنک کننده شما کافی نیست. پلاستیک به جای رها شدن در قالب دمنده، روی قسمت هسته جمع می شود. پینهای اجکتور میتوانند کمک کنند، اما علامتهایی از خود بر جای میگذارند.
قالب های دمنده نیمه پیچیده ابزار IBM نیستند. قالبهای پاریسون طراحی دروازه، تعادل دونده، تمام سردردهای تزریقی را کنترل میکنند. قالب دمنده فقط باید شکل را بسازد، پلاستیک را خنک کند، هوا را خارج کند و قطعه را آزاد کند. این چهار کار را انجام دهید و در حال اجرای تولید هستید. دلتنگ هرکدام میشوی و با فروشگاه قالب خود در تماس هستید.