









پین دول چیست؟
آیا مشکل تراز قالب دارید که مدام باعث فلاش در قطعات شما می شود؟ نه بار از هر ده، یکی از پین های رولپلاک نادیده گرفته شده است.
من دیدهام که مهندسان هفتهها را صرف عیبیابی عیوب تزریق کردهاند، زمانی که مقصر اصلی{0}} پینهای رولپلاکی که هیچکس فکر نمیکرد آن را بررسی کند، فرسوده شده بود. این میلههای استوانهای کوچک احترامی را که سزاوار آن هستند دریافت نمیکنند-تا زمانی که از کار بیفتند و کل خط تولید شما متوقف شود.

ایده اصلی پشت پین های رولپلاک
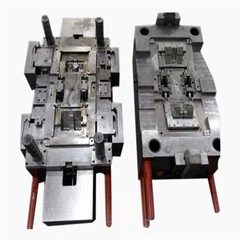
پایه رولپلاک اساساً یک میله استوانهای{0}}زمین دقیق است که دو یا چند جزء را در تراز دقیق قفل میکند. در تولید قالب، آنها از جابهجایی حفره و نیمههای هسته شما در حین نیروهای وحشیانه تزریق جلوگیری میکنند-در حال صحبت از صدها تن فشار گیرهای است که تلاش میکند اشیا را به اطراف فشار دهد.
این چیزی است که بیشتر تازه واردها از دست می دهند:پین های رولپلاک واقعاً بست نیستند. پیچ ها قالب شما را کنار هم نگه می دارند. پین های رولپلاک به آن نیمه های قالب می گویند که دقیقا کجا بنشینند. این تمایز مهم است زیرا بر نحوه تعیین میزان تحمل و تناسب تأثیر می گذارد.
اصل اساسی از مبانی مهندسی مکانیک-محدود کردن درجه آزادی ناشی میشود. یک پین رولپلاک گرد در یک سوراخ گرد حرکت در دو جهت را حذف می کند (به X و Y روی میز کار خود فکر کنید). یک پین دوم اضافه کنید، و آزادی چرخشی را نیز از بین برده اید. به همین دلیل است که اکثر قالبها از دو پین رولپلاکی استفاده میکنند که به صورت مورب در سراسر خط جداسازی قرار گرفتهاند.
استوانه ای در مقابل مخروطی: انتخاب جنگنده شما
دو دسته اصلی که با آن روبرو خواهید شد، پینهای استوانهای و پینهای مخروطی (مخروطی) هستند و انتخاب اشتباه برای شما هزینهای در بر خواهد داشت.
پینهای رولپلاک استوانهای به تناسب تداخل بستگی دارند-قطر پین از نظر میکروسکوپی بزرگتر از سوراخ است، بنابراین آن را فشار میدهید و اصطکاک آن را قفل نگه میدارد. ISO 8734 کلاس متداول تحمل m6 را مشخص می کند، به این معنی که پین شما ممکن است در هر نقطه ای از اندازه نامی تا 0.012 میلی متر باشد. با یک سوراخ H7 شریک شوید و یک پرس قابل اطمینان دارید که در شرایط عادی کار تکان نمی خورد.

گرفتن؟ فشردن{0} پینهای مناسب از مونتاژ و جداسازی مکرر متنفر است. هر بار که یکی را بیرون می آورید و دوباره چکش می زنید، مقدار میکروسکوپی مواد را از هر دو سطح می خراشید. این کار را به اندازه کافی انجام دهید و تناسب "دقت" شما درهم و برهم می شود.
اینجاست که پین های مخروطی می درخشند. مخروطی استاندارد 1:50 به شما میدهد-در حین جاگذاری، خود مرکزیسازی عالی انجام دهید و-این بخش مهم-حتی پس از دهها چرخه مونتاژ حداقل کاهش دقت است. قالبها یا وسایل فشرده نگهداری{7}}که برای تمیز کردن نیاز به پارگی مکرر دارند، تقریباً همیشه پینهای مخروطی را مشخص میکنند.
معامله؟ پینهای مخروطی به سوراخهای مخروطی نیاز دارند، که به معنای عملیات بازگردانی است که هزینه و پیچیدگی را اضافه میکند. برای قالبهای تولیدی با حجم بالا که فقط هر چند سال یک بار برای تعمیر و نگهداری عمده از هم جدا میشوند، پینهای استوانهای منطق اقتصادیتری دارند.
پین های الماس و مشکل بیش از-محدودیت
اینجاست که جالب می شود. اگر تا به حال سعی کرده اید دو صفحه را با استفاده از دو پین استوانه ای تراز کنید و متوجه شده اید که جفت نمی شوند، با مشکلات انبساط حرارتی مواجه شده اید. فولاد هنگام گرم شدن رشد می کند. یک قالب که در دمای 80 درجه کار می کند، ابعاد متفاوتی نسبت به همان قالب در دمای اتاق دارد.
دو پین گرد در سوراخهای گرد چیزی را ایجاد میکنند که مهندسان آن را یک سیستم "بیش از-محدود" مینامند. هر دو پین میخواهند موقعیت را تعیین کنند، و وقتی انبساط حرارتی فاصله پینها را حتی چند میکرون تغییر میدهد، چیزی باید به شما بدهد. معمولاً آن "چیزی" دقت تراز شما است-یا بدتر از آن، سطوح پین شما هنگامی که خراشیده می شوند.
راه حل، پین الماسی است (یا پین تسکین یافته، یا پین بیضی-همان مفهوم، نام های مختلف). یک پین استوانه ای می ماند تا موقعیت X-Y را ایجاد کند. پین دوم از دو طرف دارای مواد زمین شده است و تنها دو نقطه تماس در امتداد محوری که هر دو پایه را به هم وصل می کند باقی می ماند. این پین دوم فقط چرخش را کنترل می کند و کمی شناور می شود تا تغییرات حرارتی را در خود جای دهد.

هنگامی که ABIS Mold قالبهای دقیقی را برای مشتریان خودرو تنظیم میکند، جهت پین الماسی را بسیار عمداً تعیین میکنیم-صفحههای صاف باید عمود بر خط مرکزی بین هر دو پین تراز شوند. این را اشتباه بگیرید و به جای یک سیستم جبرانی{2}}خود، یک آشفتگی لرزان ایجاد کرده اید.
انتخاب مواد: آنچه در واقع مهم است
کتابچه راهنمای فنی چینی ممکن است ده ها گزینه مواد را فهرست کند. در عمل، شما معمولا بین سه مورد را انتخاب می کنید:
اشتباهی که مدام می بینم؟ بیش از-مشخص کردن مواد. استفاده از فولاد ابزار سخت شده در همه جا بی خطر به نظر می رسد تا زمانی که متوجه شوید آن پین ها اکنون سخت تر از پایه قالب شما هستند و حدس بزنید که هنگام اتصال کدام سطح سریعتر سایش می شود؟
مشخصات سختی و چرا 550-650 HV30 در همه جا نمایش داده می شود
برگه اطلاعات پین رولپلاک مطابق با ISO 8734 را ورق بزنید و سختی را به صورت 550-650 HV30 مشاهده خواهید کرد (سختی ویکرز در بار 30 کیلوگرم اندازه گیری شده است). این محدوده تقریباً با 55-58 HRC مطابقت دارد و نشان دهنده یک نقطه شیرین برای اکثر برنامه های ابزارسازی است.
نرم تر شوید و پین ها تحت بار تغییر شکل می دهند، به خصوص در نزدیکی لبه های سوراخ که در آن تنش متمرکز می شود. سختتر پیش بروید و وارد قلمرو شکنندگی میشوید-پینهایی که ممکن است فشردهسازی را به زیبایی انجام دهند، اما در صورت گیرکردن چیزی در طول بسته شدن قالب، تحت بارهای جانبی غیرمنتظره میچسبند.
پرداخت سطح تقریباً به اندازه سختی اهمیت دارد. پین زمین در Ra 0.4μm یا بهتر اصطکاک را در حین جاگذاری کاهش می دهد و سایش چسب را در حین کار به حداقل می رساند. سطوح ناهموار باعث افزایش تنش می شوند که ترک های خستگی را در میلیون ها چرخه هسته ای ایجاد می کنند.

نصب: شروع به فشار دادن{0}}درست است
متداولترین حالت شکست نصب، تحمل اشتباه نیست-بلکه تکنیک مونتاژ بیدقت است.
فشار دهید{0} پینهای مناسب باید مستقیم وارد شوند. آنها را به صورت کج شروع کنید و یا نیمه راه را می گیرید (که نیاز به استخراج ناخوشایند دارد) یا ورودی سوراخ را منحرف می کنید و خطای تراز دائمی ایجاد می کنید. برای نصب دستی، از یک درایور صاف- که با تمام سطح انتهایی پین تماس دارد، استفاده کنید و در راستای محور سوراخ نیرو اعمال کنید.
پرس های هیدرولیک یا آربور نتایج بهتری را برای محیط های تولید می دهد. نیروی محوری ثابت، عمق درج قابل تکرار ایجاد می کند و به مهارت اپراتور بستگی ندارد. یکی از امکاناتی که با آن کار میکردیم، فقط با تغییر از نصب چکش به پرس رومیزی، شکایات مربوط به تراز پین-شان را تا ۸۰ درصد کاهش داد.
پینهای نصبشده در نخ (هر دو نوع نخ داخلی و خارجی) مشکل مطبوعاتی{1}}را بهطور کامل دور میزنند، اما نگرانیهای خود را معرفی میکنند. بهطور خاص-پینهای نخ خارجی-هرگز از واشر فنری استفاده نکنید. ترکیبی از پیش بار شعاعی از رزوه ها به اضافه بار پیش بار محوری از یک واشر تهاجمی، تمرکز تنشی ایجاد می کند که باعث شکستگی های خستگی می شود. فقط واشرهای تخت، با گشتاور مناسب.
جایی که پین های رولپلاک در تصویر تراز بزرگتر قرار می گیرند
پین های رولپلاک در کنار سایر سیستم های تراز کار می کنند، نه به جای آنها. پینهای لیدر (پینهای راهنما) و بوشها تراز درشت را کنترل میکنند و بخش عمدهای از بارهای جانبی را در طول بسته شدن قالب تحمل میکنند. آنها اسب های کار هستند. پین های رولپلاک این تراز را تا چند میکرون نهایی اصلاح کرده و در جای خود قفل می کنند.
قالبهای دقیق مدرن اغلب از سیستمهای اضافی مانند قفلهای مخروطی یا قفلهای همترازی در خط جداکننده-بهویژه برای قالبهای بزرگ خودرو یا لوازم خانگی استفاده میکنند که در آن شیب حرارتی در سراسر قالب باعث ایجاد انبساط دیفرانسیل میشود. این قفل های کمکی بار دقیق را با پین های رولپلاک به اشتراک می گذارند و عمر کلی ابزار را افزایش می دهند.
اصل مکان یابی 3-2-1 از طراحی فیکسچر در اینجا اعمال می شود: سه نقطه یک صفحه را مشخص می کند، دو نقطه یک خط را در آن صفحه تعیین می کند، و یک نقطه موقعیت نهایی را در امتداد آن خط نشان می دهد. پین های رولپلاک معمولاً آن نقاط محدودیت نهایی را پس از اینکه داده های بزرگتر جهت گیری اصلی را ایجاد کردند، ارائه می دهند.
نشانه هایی که پین های شما نیاز به توجه دارند
قالب های تولید به ندرت به طور فاجعه بار شکست می خورند. آنها به تدریج تخریب می شوند به گونه ای که به صورت آهسته بدتر شدن کیفیت قطعه ظاهر می شود:
- افزایش فلاش در خط جداسازی، حتی با تنظیمات یکنواخت فرآیند، اغلب نشاندهنده فرسودگی پینهای راهنما یا پینهای رولپلاک است که امکان عدم تطابق جزئی را فراهم میکند. شکاف واقعی قالب را با سنجهای حسگر اندازهگیری کنید-اگر میبینید در جایی که سطوح موازی باید وجود داشته باشد، چیزی ساییده شده است.
- نشانههای شاهد یا تهوع بر روی سطوح پین، حرکت نسبی را نشان میدهد که نباید وجود داشته باشد. در حین کارکرد عادی، پینهای {1}را فشار دهید. هرگونه نشانه ای از سایش به این معنی است که یا تناسب شل شده است یا بارهای جانبی بیش از آن چیزی است که پین می تواند از طریق اصطکاک در برابر آن مقاومت کند.
- الگوهای سایش دور-روی پینهای استوانهای نشاندهنده ناهماهنگی در هنگام نصب یا بارگذاری ناهموار است. این پینها باید تعویض شوند، نه اینکه فقط تمیز شوند و دوباره نصب شوند- آسیب وارد شده است.
یک برنامه نگهداری پیشگیرانه خوب شامل بازرسی پین در طول هر سرویس اصلی قالب است. ما اندازه گیری میکرومتر قطر پین ها در چندین نقطه، بازرسی بصری تحت بزرگنمایی برای آسیب سطح، و مستندسازی قرائت ها در طول زمان را توصیه می کنیم تا ساییدگی تدریجی قبل از اینکه فاجعه بار شود، مشاهده شود.
خلاصه انتخاب عملی
برای اکثر قالبهای تزریقی زیر رزینهای 500mm x 500mm، نسخه استاندارد این است: پینهای استوانهای تحمل m6 در سوراخهای H7، مواد SKS3 سختشده تا 60+ HRC، سطح زمین، دو پین که تا جایی که هندسه اجازه میدهد از هم فاصله دارند.
به قالبهای بزرگتر یا نیازهای دقیقتر دقت کنید و شروع به اضافه کردن پینهای الماسی، قفلهای کمکی و فواصل بازرسی مکرر میکنید. قالبهای{1}}در دمای بالا ممکن است به گزینههای ضد زنگ با وجود مجازات سایش نیاز داشته باشند.
تصمیم از طریق-سوراخ در مقابل سوراخ کور-بر برنامه ریزی استخراج تأثیر می گذارد. نصب های کور به ویژگی های استخراج رزوه ای یا کشش های تخصصی نیاز دارند. اگر خدمات منظم را پیش بینی می کنید، برای دسترسی طراحی کنید.
هیچ کدام از اینها مهندسی عجیب و غریب نیست. توجه به اصولی است که قالب ها را با عملکرد ثابت از قالب هایی که نیاز به توجه دائمی دارند جدا می کند. پینها تیتر نمیشوند، اما باعث میشوند همه چیز کار کند.
فناوری قالب ABIS که از سال 1996 در شنژن فعالیت میکند، در قالبهای تزریق و ابزار ریختهگری قالب برای بازارهای خودرو، الکترونیک و محصولات مصرفی تخصص دارد. تیم مهندسی ما سیستمهای همترازی قالبها را از اجزای نوری دقیق گرفته تا پانلهای بزرگ بیرونی خودرو را مشخص میکند-و بله، ما همه اشتباهات پین رولپلاک را مرتکب شدهایم، بنابراین شما مجبور به انجام آن نیستید. برای مشاوره فنی با ما در info@abismold.com تماس بگیرید.