





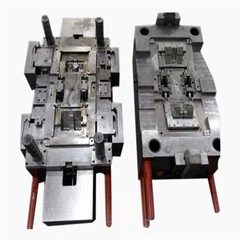




قطعات قالب گیری تزریقی چیست؟
قطعات قالبگیری تزریقی اجزایی هستند که با تزریق مواد مذاب-معمولاً پلاستیک{1}}به داخل یک حفره قالبکاری دقیق{2}}در جایی که سرد میشوند و به شکل خاصی جامد میشوند، تولید میشوند. این قطعات از اجزای ریز دستگاه پزشکی با وزن کمتر از یک گرم تا پانلهای بزرگ خودرو با وزن بیش از 100 پوند، که همگی از طریق یک فرآیند اساسی تولید میشوند، متغیر است.
ویژگی های اصلی قطعات قالب گیری تزریقی
قطعات قالبگیری تزریقی دارای ویژگیهای متمایز هستند که آنها را از اجزای ساخته شده از طریق روشهای دیگر تولید متمایز میکند. درک این ویژگی ها به توضیح اینکه چرا این فرآیند بر تولید مدرن تسلط دارد کمک می کند.
دقت ابعادی و تکرارپذیری
ویژگی بارز قطعات قالب گیری تزریقی قوام استثنایی آنهاست. هنگامی که یک قالب ایجاد می شود، تولیدکنندگان می توانند هزاران یا میلیون ها قطعه یکسان را با تلورانس هایی به اندازه 0.02 ± میلی متر برای ابعاد حفره و 0.1 ± میلی متر برای تکرارپذیری قطعه تولید کنند. این دقت از ماهیت کنترلشده فرآیند ناشی میشود-مواد مذاب یک حفره ثابت را تحت شرایط دما و فشار ثابت پر میکنند.
این فرآیند شامل تزریق مواد مذاب به داخل یک حفره قالب است که در آنجا خنک میشود و به پیکربندی حفره سخت میشود. بر خلاف ماشینکاری، که در آن هر قسمت به صورت جداگانه برش داده می شود، یا چاپ سه بعدی، که در آن تغییرات لایه رخ می دهد، قالب گیری تزریقی قطعاتی را از یک الگوی اصلی ایجاد می کند. این آن را برای برنامههایی که به تناسب دقیق نیاز دارند، مانند مونتاژها یا اتصالات رشتهای، ایدهآل میکند.
تطبیق پذیری مواد
قالب گیری تزریقی را می توان با فلزات، شیشه ها، الاستومرها و معمولاً پلیمرهای ترموپلاستیک و ترموست انجام داد. متداول ترین مواد مورد استفاده عبارتند از:
پلی پروپیلن (PP): تقریباً 45 درصد از پلاستیک های تزریقی را به دلیل ماهیت سبک وزن، مقاومت شیمیایی و هزینه کم تشکیل می دهد.
پلی اتیلن (PE): به دلیل انعطاف پذیری و مقاومت در برابر ضربه به طور گسترده در بسته بندی و کالاهای مصرفی استفاده می شود
اکریلونیتریل بوتادین استایرن (ABS): برای چقرمگی، مقاومت در برابر حرارت، و سطح عالی در کاربردهای الکترونیک و خودرو ترجیح داده می شود
پلی کربنات (PC): برای قطعات شفافی که به مقاومت ضربه ای بالا نیاز دارند انتخاب شده است
نایلون (PA): برای اجزای مکانیکی که نیاز به استحکام بالا و مقاومت در برابر سایش دارند انتخاب شده است
هر ماده خواص متفاوتی را به بخش نهایی{0}}استحکام مکانیکی، مقاومت شیمیایی، تحمل دما، شفافیت نوری یا زیست سازگاری میدهد. این تطبیق پذیری به سازندگان اجازه می دهد تا قطعات را برای شرایط کاری خاص بهینه کنند.
کیفیت پایان سطح
قطعات قالبگیری تزریقی معمولاً در حالی از قالب خارج میشوند که سطح نهایی آنها از قبل در جای خود قرار گرفته است. بافت سطح حفره قالب مستقیماً به قطعه منتقل میشود و کار تکمیل{1} پس از تولید را حذف یا به حداقل میرساند. تولیدکنندگان میتوانند از سطوح آینهای بسیار صیقلی برای اجزای نوری گرفته تا دستگیرههای بافتدار برای دستگاههای دستی استفاده کنند.
این قابلیت هزینه و زمان تولید را در مقایسه با فرآیندهایی که نیاز به تکمیل گسترده دارند کاهش می دهد. برای محصولات مصرفی، توانایی قالبگیری در بافتها، آرمها و جزئیات سطح در حین تولید، مزیتهای عملکردی و زیبایی شناختی را فراهم میکند.
انواع متداول قطعات تزریقی
قطعات قالب گیری تزریقی طیف وسیعی از اندازه ها، شکل ها و عملکردها را در بر می گیرند. تفکیک آنها بر اساس دسته بندی وسعت این روش ساخت را آشکار می کند.
قطعات دیواره نازک-
قطعات دیواره نازک یکی از چالش برانگیزترین مقوله های فنی و در عین حال از نظر اقتصادی ارزشمند هستند. این قطعات دارای ضخامت دیواره معمولاً بین 0.5 میلی متر تا 2 میلی متر هستند که به تجهیزات تخصصی و کنترل دقیق فرآیند نیاز دارند.
شرکت های مواد غذایی و نوشیدنی به طور فزاینده ای به بسته بندی های پلاستیکی برای اطمینان از ایمنی محصول، افزایش عمر مفید و کاهش هزینه های حمل و نقل متکی هستند. مثالها عبارتند از:
ظروف و درب یکبار مصرف مواد غذایی
درب و درب بطری نوشیدنی
بسته های تاول دارویی
محفظه دستگاه های الکترونیکی
چالش در پر کردن حفره های نازک قبل از جامد شدن مواد نهفته است. سرعت تزریق بالا و دما لازم است، همراه با ماشین هایی که قادر به تغییر سریع از کنترل سرعت به کنترل فشار برای بسته بندی کامل حفره هستند.
اجزای سازه ای
در طرف مقابل، قالبگیری تزریقی قطعات بزرگ-باربر تولید میکند که جایگزین مواد سنتی مانند فلز یا چوب میشود. صنعت خودرو از قالب گیری تزریقی برای توانایی خود در تولید قطعات سبک وزن، افزایش بهره وری سوخت و عملکرد خودرو استفاده می کند.
قطعات قالب گیری تزریقی ساختاری عبارتند از:
پانل های داشبورد خودرو و اجزای درب
بدنه و قاب لوازم خانگی
روکش و محفظه تجهیزات صنعتی
اجزای ساختمانی مانند قاب پنجره
این قطعات اغلب شامل دنده ها، باس ها و ضخامت های مختلف دیواره برای بهینه سازی استحکام و در عین حال به حداقل رساندن استفاده از مواد هستند. توانایی ایجاد هندسه های داخلی پیچیده از طریق طراحی هسته و حفره به مهندسان انعطاف پذیری غیرممکن با ساخت فلز می دهد.
اجزای دقیق میکرو{0}
قالبگیری میکرو-به دلیل تقاضای فزاینده برای قطعات کوچکسازی شده در صنایعی مانند دستگاههای پزشکی و الکترونیک در حال افزایش است. این قطعات کسری از گرم وزن دارند اما به دقت بسیار بالایی نیاز دارند.
برنامه های کاربردی عبارتند از:
ایمپلنت های پزشکی و ابزار جراحی
چرخ دندهها و رابطهای میکرو-
اجزای فیبر نوری
دستگاه های میکرو-سیال
الزامات فنی قالبگیری میکرو-قابل توجه است-مواد در مقیاس میکرو-بهطور متفاوتی رفتار میکنند، رزین باید فضاهای بسیار کوچک را تحت برش شدید پر کند، و تحملهای ابعادی نسبت به اندازه قطعه حیاتیتر میشوند.
چند-قطعات و قطعات بیش از حد
قالبهای دو-شات یا چند{1}}شات برای قالبگیری بیش از حد در یک چرخه قالبگیری با استفاده از ماشینهای قالبگیری تزریقی تخصصی با دو یا چند واحد تزریق طراحی شدهاند. این فناوری قطعاتی را با ترکیب مواد یا رنگ های مختلف در یک قطعه ایجاد می کند.
مثال های رایج:
دسته ابزار با دستگیره های لاستیکی نرم روی هسته های پلاستیکی سخت
مسواک هایی با بخش های دستگیره ارگونومیک
دکمه های دستگاه های الکترونیکی با بافت های مختلف
مهر و موم به طور مستقیم در محفظه های پلاستیکی یکپارچه شده است
این رویکرد مراحل مونتاژ را حذف میکند، تعداد قطعات را کاهش میدهد و جدا کردن پیوندهای غیرممکن بین مواد--را ایجاد میکند. چالش در کنترل سطح مشترک بین مواد و اطمینان از چسبندگی مناسب یا جداسازی طراحی شده نهفته است.

کاربردهای صنعتی و نمونه های قطعه
کاربردهای عملی قطعات قالبگیری تزریقی نشان میدهد که چرا این فرآیند در صنعت مدرن ضروری شده است.
پزشکی و بهداشت و درمان
انتظار میرود که بخش تجهیزات پزشکی از سال 2025 تا 2033 با CAGR قابل توجه 5.9 درصد رشد کند که ناشی از تقاضا برای دقت و زیست سازگاری است.
قطعات قالبگیری تزریقی پزشکی باید الزامات نظارتی دقیقی داشته باشند و اغلب در محیطهای اتاق تمیز تولید میشوند. مثالها عبارتند از:
سرنگ های یکبار مصرف و اجزای IV
ابزار و دستگیره های جراحی
محفظه دستگاه های تشخیصی
سیستم های دارورسانی و استنشاقی ها
مواد مصرفی آزمایشگاهی و لوله های آزمایش
الزامات حیاتی زیست سازگاری، قابلیت عقیمی و سازگاری دسته ای-به-بچچ است. موادی مانند پلی پروپیلن درجه پزشکی، پلی کربنات، و کوپلیمرهای حلقوی الفین به طور خاص برای این کاربردها فرموله شده اند.
خودرو و حمل و نقل
قالبگیری تزریقی خودرو طیف متنوعی از اجزا را شامل میشود، از جمله اجزای داخلی مانند پانلهای داشبورد و دستگیرههای در، و عناصر ساختاری مانند پوششهای موتور و منیفولدهای ورودی هوا.
بخش خودرو به دلیل تقاضا برای کاهش وزن و یکپارچه سازی قطعات پیچیده، نوآوری قابل توجهی در قالب گیری تزریقی ایجاد می کند. وسایل نقلیه مدرن شامل صدها قطعه قالب گیری تزریقی هستند:
داخلی: مجموعه های داشبورد، اجزای کنسول، دریچه های هوا، پانل های در، اجزای صندلی
نمای بیرونی: روکش سپر، محفظه آینه، توری، محفظه نور
زیر هود: منیفولدهای ورودی، مخازن مایعات، محفظه های الکتریکی، اجزای باتری
فشار به سمت خودروهای الکتریکی تقاضا برای قطعات پلاستیکی سبک وزن را تشدید می کند تا وزن باتری را جبران کند و برد را افزایش دهد.
لوازم الکترونیکی مصرفی
سازندگان لوازم الکترونیکی برای محفظه های محافظ، اجزای ساختاری داخلی و عناصر رابط کاربری به شدت به قالب گیری تزریقی متکی هستند:
قاب گوشی و تبلت و قاب داخلی
پوسته لپ تاپ و بدنه کیبورد
محفظه شارژر و کانکتور کابل
محفظه دستگاه های صوتی
اجزای دستگاه پوشیدنی
الزامات در اینجا شامل ابعاد دقیق برای تناسب، کیفیت سطح برای ظاهر، ویژگی های محافظ EMI و مقاومت در برابر حرارت در نزدیکی قطعات الکترونیکی است.
بسته بندی
بسته بندی همچنان بزرگترین بخش کاربردی در قالب گیری تزریقی است و سهم 32.2 درصدی را در سال 2024 به خود اختصاص داده است. برتری بسته بندی نشان دهنده کارایی بی بدیل این فرآیند برای تولید ظروف با حجم بالا و کم هزینه-است.
قطعات بسته بندی قالب گیری تزریقی عبارتند از:
درب و درب بطری
درب و مهر و موم ظروف
اجزای بسته بندی لوازم آرایشی و بهداشتی
ظروف سرویس غذا
ظروف کشاورزی و صنعتی
تمرکز روی زمانهای چرخه سریع، کارایی مواد و ویژگیهایی مانند-شواهد دستکاری یا مقاومت کودک- است که مستقیماً در طراحی قطعه تعبیه شده است.
انتخاب مواد برای قطعات قالب گیری تزریقی
انتخاب مواد مناسب عملکرد، طول عمر و اقتصاد ساخت قطعه را تعیین می کند. فرآیند انتخاب عوامل متعددی را متعادل می کند.
ترموپلاستیک در مقابل ترموست
اکثر قطعات قالبگیری تزریقی از مواد ترموپلاستیک استفاده میکنند که میتوانند ذوب و اصلاح شوند. تمام مواد ترموپلاستیک را می توان قالب گیری تزریقی کرد که رایج ترین آنها پلی پروپیلن، ABS، پلی استایرن و پلی اتیلن است.
ترموپلاستیک پیشنهاد می کند:
قابلیت بازیافت قراضه و رانر
زمان چرخه سریعتر
طیف وسیع تری از مواد موجود
دمای پردازش پایین تر
مواد گرماسخت، پس از پخت، قابل ذوب مجدد نیستند. آنها زمانی استفاده می شوند که مقاومت در برابر دمای بالاتر یا پایداری شیمیایی مورد نیاز باشد، مانند قطعات الکتریکی یا کاربردهای{1}خودرو با حرارت بالا.
مهندسی در مقابل پلاستیک کالا
پلاستیک های کالایی (PP، PE، PS، PVC) به دلیل هزینه کم و خواص کافی برای اکثر کاربردها، از نظر حجم غالب هستند. پلی پروپیلن سهم عمده 45 درصدی را در سال 2024 به خود اختصاص داد و شاهد سریع ترین رشد ارزش فروش در طول دوره پیش بینی خواهد بود.
پلاستیک های مهندسی (PC، PA، POM، PET) هزینه بیشتری دارند اما خواص مکانیکی برتر، مقاومت حرارتی یا پایداری شیمیایی را ارائه می دهند. زمانی مشخص می شوند که عملکرد هزینه را توجیه می کند.
پلاستیکهای با عملکرد بالا (PEEK، PEI، PPS) برای شرایط شدید{1}}در دمای بالای 200 درجه، مواد شیمیایی تهاجمی، یا بارهای مکانیکی سخت، جایگاه ویژهای را اشغال میکنند. هزینه هر پوند آنها می تواند 50 تا 100 برابر پلاستیک های کالایی باشد.
افزودنی ها و اصلاحات
طیف گسترده ای از افزودنی ها و مواد پرکننده وجود دارد که می توانند با مواد پایه در قالب گیری تزریقی برای تکمیل رنگ، افزودن بازدارنده شعله، افزایش سفتی، ارائه رسانایی الکتریکی، ایجاد اتلاف بار سطحی و شفاف سازی رزین پایه استفاده شوند.
اصلاحات رایج عبارتند از:
تقویت شیشه یا فیبر کربن برای افزایش استحکام و سفتی
بازدارنده های شعله برای رعایت ایمنی
تثبیت کننده های UV برای قرار گرفتن در معرض در فضای باز
رنگ ها برای نیازهای زیبایی شناختی
روان کننده برای کاهش اصطکاک در قطعات متحرک
افزودنی های ضد میکروبی برای کاربردهای پزشکی
این افزودنیها به مهندسان اجازه میدهند تا ویژگیهای مواد را بدون تغییر رزین پایه-تنظیم کنند و در طراحی قطعات انعطافپذیری ایجاد کنند.

ملاحظات طراحی برای قطعات قالب گیری تزریقی
ایجاد قطعات قالبگیری تزریقی مؤثر مستلزم درک محدودیتها و فرصتهای فرآیند است. طراحی ضعیف منجر به عیوب، هزینه های بالا، یا ساخت قطعات غیرممکن می شود.
ضخامت دیوار
ضخامت یکنواخت دیوار شاید حیاتی ترین اصل طراحی باشد. ضخامت متفاوت باعث می شود:
سرمایش ناهموار و تنش های داخلی
تاب خوردگی و ناپایداری ابعادی
آثار سینک در بخش های ضخیم
زمان چرخه طولانی
هدف حفظ دیوارهای بین 1-4 میلی متر بسته به جنس است، با تغییرات ضخامت کمتر از 25 درصد در صورت امکان. هنگامی که قطعات ضخیم لازم است، مغزهکشی فضای داخلی یکپارچگی ساختاری را حفظ میکند و در عین حال خنکسازی یکنواخت را تضمین میکند.
زوایای پیش نویس
قسمت قالبگیری تزریقی میتواند از یک مقدار زاویه کشش 1 درجه برای اکثر پلاستیکها استفاده کند. کشش-مخروطی جزئی روی سطوح عمودی-به قطعات اجازه میدهد بدون آسیب از قالب خارج شوند. پیش نویس ناکافی دلایل:
چسبیدن در قالب
خراش های سطحی در حین تخلیه
نیروهای پرتابی بالاتر و اعوجاج قطعه
حداقل پیش نویس معمولاً 0.5 درجه در هر طرف است و 1-3 درجه ترجیح داده می شود. سطوح بافت دار نیاز به کشش بیشتری تا 1 درجه در هر 0.001 اینچ از عمق بافت دارند.
دنده و رئیس
دنده ها قطعات را بدون افزایش ضخامت کلی دیوار تقویت می کنند. بهترین شیوه ها عبارتند از:
ضخامت دنده 50-60% دیوار اسمی
ارتفاع دنده زیر 3 برابر دیوار اسمی
کشش کافی در دو طرف دنده
باس ها نقاط اتصال را برای پیچ ها یا درج ها فراهم می کنند. قطر بیرونی باید 2× قطر پیچ باشد، با ضخامت دیواره مناسب برای جلوگیری از ترک خوردن تحت فشار مونتاژ.
موقعیت دروازه
دروازه-محل ورود مواد به قالب-به طور قابل توجهی بر کیفیت قطعه تأثیر میگذارد. تأثیرات موقعیت دروازه:
الگوی جریان و خطوط جوش پتانسیل
جهت تقویت الیاف
محل بقایای دروازه (علامت آرایشی)
قسمت تاب
ممکن است چندین دروازه برای قطعات بزرگ ضروری باشد، اما هر کدام یک خط جوش بالقوه را در جایی که جبهههای جریان به هم میرسند ایجاد میکنند. توازنهای استراتژیک قرارگیری دروازه، کیفیت، الزامات ساختاری و نگرانیهای زیبایی شناختی را پر میکنند.
کار باخدمات قالب گیری تزریقیارائه دهندگان
انتخاب و همکاری با یک سرویس قالب گیری تزریقی موفقیت پروژه را از نمونه اولیه تا تولید تعیین می کند.
قابلیت های خدمات برای ارزیابی
خدمات قالب گیری تزریقی حرفه ای قابلیت های مختلفی را ارائه می دهد:
ظرفیت ابزار: آیا آنها میتوانند قالبها را در-خانه بسازند یا برون سپاری کنند؟ چه موادی (آلومینیوم در مقابل فولاد سخت شده)؟
محدوده ماشین: چه نیروهای گیره و اندازه های شلیک را می توانند تحمل کنند؟
گزینه های مواد: آیا با رزین مشخص شما کار می کنند؟ آیا آنها می توانند مواد تخصصی را تهیه کنند؟
انعطاف پذیری حجم: آیا آنها می توانند از نمونه اولیه به مقادیر تولید مقیاس شوند؟
عملیات ثانویه: آیا آنها مونتاژ، دکوراسیون یا تکمیل را ارائه می دهند؟
سیستم های کیفیت: چه گواهینامه هایی (ISO 9001, ISO 13485, IATF 16949) را حفظ می کنند؟
خدمات قالبگیری تزریقی سفارشی Xometry راهحلهای{0} نمونه اولیه و تولیدی را با تجربه عمیق در هر صنعتی از جمله قالبگیری تزریقی پزشکی و قالبگیری تزریقی ITAR برای پروژههای حساس ارائه میکند.
ساختار هزینه و اقتصاد
اقتصاد قالب گیری تزریقی با سایر فرآیندها تفاوت اساسی دارد. ساختار هزینه شامل:
هزینه های ابزار: 3000-100 دلار،000+ بسته به پیچیدگی
نمونه اولیه قالب های آلومینیومی: 3000 تا 15000 دلار
قالب های فولادی تولیدی: 25000-100 دلار،000+
قالب های چند حفره ای یا خانوادگی: سرمایه گذاری اولیه بالاتر
هزینه های هر{0}قطعه: 1 تا 5 دلار برای حجم تولید معمولی
هزینه مواد: 40-60٪ هزینه قطعه
زمان ماشین: 20-30٪ هزینه قطعه
نیروی کار: 10-20 درصد هزینه قطعه
سربار: 10-20 درصد هزینه قطعه
نقطه سربه سر معمولاً در 500-5000 قسمت بسته به پیچیدگی رخ می دهد. حجم بالاتر به طور چشمگیری هزینه های هر قطعه را از طریق استهلاک ابزار کاهش می دهد.
زمان سرب
قالب های استاندارد برای پروژه های تولید معمولی به 15 تا 25 روز نیاز دارند، اگرچه این با پیچیدگی متفاوت است. جدول زمانی به شرح زیر است:
طراحی و نقل قول: 1-5 روز
ساخت قالب: 2-8 هفته
مقاله اول و اصلاح: 1-2 هفته
افزایش تولید-: 1-2 هفته
سرویسهای نمونهسازی سریع میتوانند قطعات را در 5 تا 10 روز با استفاده از ابزار آلومینیومی تحویل دهند، اگرچه این قالبها معمولاً تنها 500 تا 5000 عکس را قبل از فرسودگی پشتیبانی میکنند.
طراحی برای پشتیبانی از تولید
خدمات قالب گیری تزریقی معتبر تجزیه و تحلیل DFM را ارائه می دهد که شناسایی می کند:
عیوب احتمالی ناشی از طراحی ضعیف قطعه
فرصت هایی برای کاهش هزینه ها از طریق بهینه سازی طراحی
توصیه های مواد بر اساس الزامات
طرح های جایگزینی که قابلیت ساخت را بهبود می بخشد
این مشاوره بسیار ارزشمند است-قالبسازان باتجربه میتوانند مشکلاتی را که باعث تغییرات گران قیمت ابزار پس از شروع ساخت میشود، تشخیص دهند.

کیفیت و پیشگیری از نقص
درک عیوب رایج در قطعات قالبگیری تزریقی به طراحان کمک میکند تا از مشکلات جلوگیری کنند و تولیدکنندگان کیفیت را حفظ کنند.
عیوب و علل معمولی
Warpage: قطعات پس از قالب گیری به دلیل زیر پیچ خورده یا خم می شوند:
ضخامت ناهموار دیوار باعث خنک شدن دیفرانسیل می شود
فشار بیش از حد بسته بندی
زمان سرمایش ناکافی
تنوع انقباض مواد
آثار سینک: فرورفتگی در سطوح قطعات بر روی بخش های ضخیم ناشی از:
مواد در داخل منقبض می شوند در حالی که سطح جامد می شود
فشار بسته بندی ناکافی
دروازه ها برای حفظ فشار بسیار کوچک هستند
عکس های کوتاه: پر کردن قسمت ناقص از:
فشار یا سرعت تزریق ناکافی است
مواد خیلی سرد یا چسبناک
تهویه ناکافی، به دام انداختن هوا
گیتس کم اندازه
خطوط جوش: خطوط قابل مشاهده در محل برخورد جبهه های جریان، ناشی از:
چندین دروازه یا جریان در اطراف هسته ها
هنگام ادغام جلو، مواد خیلی سرد است
سرعت تزریق ناکافی
فلش: فرار مواد اضافی در خط جدایی به دلیل:
نیروی گیره ناکافی
سطوح قالب آسیب دیده یا فرسوده
فشار بیش از حد تزریق
اقدامات کنترل کیفیت
قالبگیری تزریقی شامل چندین بررسی کیفیت است:
اولین بازرسی مقاله: اندازه گیری دقیق و مستندسازی قطعات تولید اولیه
در{0}}نظارت فرآیند:-ردیابی زمان واقعی پارامترهای فرآیند (دما، فشار، زمان چرخه)
کنترل فرآیندهای آماری: نمونه برداری و اندازه گیری برای تشخیص رانش فرآیند
بازرسی نهایی: تایید ابعاد، معاینه بصری، تست عملکرد
شیوههای تولید هوشمند شامل اینترنت اشیا، هوش مصنوعی و یادگیری ماشینی با نظارت{0}زمان واقعی، تعمیر و نگهداری پیشبینیشده و کنترل کیفیت خودکار که بهرهوری را افزایش میدهد، استاندارد میشوند.
روندها و تحولات بازار
صنعت قطعات قالبگیری تزریقی با مواد، فنآوریهای جدید و تقاضاهای بازار به تکامل خود ادامه میدهد.
ابتکارات پایداری
پایداری در سال 2024 یک تمرکز حیاتی است، زیرا شرکتهای قالبگیری تزریقی شیوههای سبزتر از جمله استفاده از مواد بازیافتی و زیست تخریبپذیر، بهینهسازی مصرف انرژی و اجرای استراتژیهای کاهش ضایعات را اتخاذ میکنند.
تحولات کلیدی عبارتند از:
افزایش استفاده از محتوای بازیافتی پست{0}}مصرف کننده (PCR).
رزینهای مبتنی بر زیست{0}}از مواد اولیه تجدیدپذیر
بازیافت مواد شیمیایی که مواد بازیافتی{0}}با کیفیت بالاتر را ممکن میسازد
همه-ماشینهای قالبگیری الکتریکی مصرف انرژی را 30 تا 50 درصد کاهش میدهند.
فن آوری های پیشرفته
ادغام فناوریهای Industry 4.0 همچنان به انقلابی در بخش قالبگیری تزریق پلاستیک ادامه میدهد. قابلیت های در حال ظهور عبارتند از:
در{0}}دکوراسیون قالب: گرافیک اعمال شده در طول فرآیند قالب گیری
قالب گیری کمکی-گاز: مقاطع توخالی برای کاهش وزن
قالب گیری فوم: قطعات ساختاری سبک
خنک کننده منسجم: هسته های قالب سه بعدی-با کانال های خنک کننده بهینه
رشد بازار
اندازه بازار جهانی قالبگیری تزریقی در سال 2024 298,717.5 میلیون دلار برآورد شد و پیشبینی میشود تا سال 2033 به 462,437.7 میلیون دلار برسد و با رشد CAGR 5.0 درصدی رشد کند.
محرک های رشد عبارتند از:
تولید خودروی الکتریکی تقاضا برای قطعات سبک وزن را افزایش می دهد
گسترش بازار تجهیزات پزشکی
کوچک سازی لوازم الکترونیکی مصرفی
رشد صنعت بسته بندی در بازارهای نوظهور
آسیا و اقیانوسیه با بیشترین سهم درآمد 41.0 درصدی در سال 2024 بر بازار قالبگیری تزریقی تسلط داشت که ناشی از هزینههای پایین تولید و گسترش صنایع استفاده نهایی بود.
سوالات متداول
تفاوت بین قطعات قالب تزریقی و قطعات پرینت سه بعدی چیست؟
قطعات قالبگیری تزریقی از قالبهای سخت شده تولید میشوند و برای حجمهای بالا (معمولاً 500+ واحد) با-هزینه پایینتر برای هر قطعه و خواص مواد برتر{2}}قطعات چاپشده D لایهای-بر-لایه ساخته میشوند، و برای نمونههای اولیه، سفارشیسازی، و حجم بسیار کم اما با هزینههای هر قطعه و محدودیتهای بالاتر، بهتر هستند.
دوام قطعات تزریقی چقدر است؟
طول عمر بستگی به انتخاب مواد و شرایط عملیاتی دارد. قطعات خوب طراحی شده با استفاده از مواد مناسب می توانند چندین دهه در شرایط عادی دوام بیاورند. قطعات تثبیت شده با اشعه ماوراء بنفش{3}}قطعات صنعتی مقاوم در برابر مواد شیمیایی-و دستگاههای درجه پزشکی-همگی از فرمولبندی مواد خاصی برای اطمینان از دوام در محیطهای مورد نظر خود استفاده میکنند.
حداقل مقدار سفارش برای قطعات قالب گیری تزریقی چقدر است؟
در حالی که هزینههای قالب، قالبگیری تزریقی را معمولاً بالای 500-1000 قطعه مقرونبهصرفه میسازد، برخی از خدمات قالبگیری تزریقی اکنون هیچ حداقل سفارشی را برای ابزارآلات اولیه ارائه نمیدهند. اقتصاد در حجم های بالاتر به طرز چشمگیری بهبود می یابد - قطعاتی که هر کدام 10 دلار در 100 واحد قیمت دارند ممکن است هر کدام 2 دلار در 10000 واحد قیمت داشته باشند.
آیا قطعات قالب گیری تزریقی می توانند از پلاستیک بازیافتی ساخته شوند؟
بله، بسیاری از قطعات قالبگیری تزریقی حاوی محتوای بازیافتشده (PCR) پست{0}}مصرفکننده هستند. فنآوریهای بازیافت مدرن تا 100% محتوای PCR را برای برخی کاربردها ممکن میسازد، اگرچه ممکن است خواص مکانیکی کمی کاهش یابد. بسیاری از تولیدکنندگان مواد بکر و بازیافتی را برای متعادل کردن عملکرد و پایداری ترکیب میکنند.