









Soft Tooling چیست؟
ما این سوال را از مشتریانی که فقط چند صد قطعه می خواهند اما شنیده اند که باید 40000 دلار برای یک قالب خرج کنند زیاد می پرسیم. این عدد مردم را می ترساند، و صادقانه بگویم، اگر هنوز مطمئن نیستید طرحتان نهایی شده است، باید-.
ابزار نرم پاسخی است که کسی به شما نگفته است
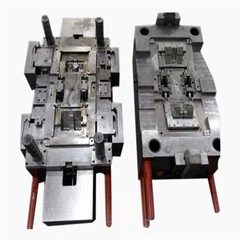
این یک قالب فولادی است که از مواد از قبل سختشده{0} ساخته شده است (اکثر مغازهها در شنژن از NAK80 از فولاد دایدو استفاده میکنند، سختی حدود 37-43 HRC خارج از کارخانه) که مرحله عملیات حرارتی را بهطور کامل حذف میکند. شما آن را ماشین می کنید، پولیش می دهید، قطعات را اجرا می کنید. انجام شد. بدون انتظار سه هفته اضافی برای سخت شدن و تمپر، بدون خطر تاب برداشتن در طول عملیات حرارتی، بدون هزینه اضافی.

چرا عملیات حرارتی اینقدر اهمیت دارد؟

این چیزی است که با یک قالب تولیدی اتفاق میافتد: فولاد را برش میدهید، سپس آن را برای عملیات حرارتی میفرستید تا به 48-52 HRC یا بالاتر برسد. این فرآیند شامل حرارت دادن به 880-900 درجه، خاموش کردن روغن، چرخه های معتدل است. زمان می برد. هزینه دارد. و گاهی اوقات این قسمت به خصوص در هندسه های پیچیده با دیواره های نازک کمی تاب خورده برمی گردد و اکنون در حال سنگ زنی و نصب مجدد هستید.
با NAK80، سختی در حال حاضر وجود دارد. دایدو از طریق سخت شدن رسوب{2}}آلومینیوم و رسوبات ریز نیکل در فولاد در طول تولید به وجود می آید. مواد آماده برای برش به درب شما می رسد. به همین دلیل است که ابزارهای نرم می توانند 2 تا 3 هفته از جدول زمانی شما در مقایسه با ابزار تولید سخت شده کم کنند.
پس این چه چیزی است؟
بپوشید. این گرفتاری است. یک ابزار نرم در 40 HRC سایش را سریعتر از ابزار سخت شده در 52 HRC نشان می دهد. قسمت دروازه اول می شود، به خصوص اگر از شیشه-پر از PA66 یا هر ماده ساینده استفاده می کنید. ما دیدهایم که دروازهها بعد از 800 شلیک روی نایلون 30% GF لبه خود را از دست دادهاند. در ABS یا PP پر نشده، ممکن است 5000 تا 8000 عکس قبل از شروع خط جدایی بگیرید.
سوال واقعی "نرم یا سخت" نیست؟ این "در واقع به چند قسمت نیاز دارم؟"
اگر به 500 نمونه برای یک نمایشگاه تجاری در ماه آینده نیاز دارید، ابزار نرم منطقی است. اگر در حال راه اندازی یک محصول مصرفی و پیش بینی 200000 واحد در سال اول هستید، از ابزار نرم صرف نظر کنید و مستقیماً به سراغ فولاد سخت شده بروید. در غیر این صورت ریاضی کار نمی کند.
وقتی واقعا ابزارهای نرم را توصیه می کنیم
سه سناریو به طور مکرر در بحث های DFM ما با مشتریان مطرح می شود:
اعتبار طراحی قبل از تعهد سرمایه
شما یک محفظه پلاستیکی با اتصالات محکم، باس ها، دنده ها دارید. CAD خوب به نظر می رسد، شبیه سازی جریان قالب پر شدن قابل قبولی را نشان می دهد. اما تا زمانی که قطعه واقعی را در دست نگیرید، نمیدانید که آیا این جابجاییها درست به نظر میرسند یا اینکه قرارگیری باس در مونتاژ اختلال ایجاد میکند. یک ابزار نرم 50-200 قطعه واقعی قالبگیری شده تزریقی در مواد تولیدی را برای آزمایش در اختیار شما قرار میدهد. مشکلی پیدا کنید؟ ابزار را اصلاح کنید (به راحتی در فولاد از قبل سخت شده)، دسته دیگری را اجرا کنید. بسیار ارزان تر از اصلاح یک قالب تولیدی سخت شده که ممکن است به درج های جدید یا دوباره کاری کامل نیاز داشته باشید.
پل تولید
عرضه محصول شما 8 هفته دیگر است. ابزار تولید حداقل 10-12 هفته طول می کشد. در حالی که ابزار سخت در حال ساخت است، یک ابزار نرم موجودی اولیه را در اختیار شما قرار می دهد. ما اخیراً این کار را برای یک قطعه تزئینی داخلی خودرو انجام دادیم-که 3000 قطعه را از ابزارهای نرم تحویل دادیم در حالی که قالب تولید چند حفره هنوز در مرحله پرداخت نهایی بود. مشتری مهلت راه اندازی خود را رعایت کرد. قالب تولید سه هفته بعد آنلاین شد.
محصولات کم-حجم یا پایان عمر--.
برخی از قطعات فقط به بیش از چند هزار قطعه نیاز ندارند. پوشش های جایگزین برای تجهیزات متوقف شده، محفظه های تجهیزات پزشکی ویژه، محفظه های سنسور صنعتی. یک پروژه نمونه اولیه قالبگیری تزریقی برای 2000 واحد در طول سه سال، 35 دلار000+ را برای ابزارهای سختشده توجیه نمیکند. ابزار نرم با قیمت 8000 تا 12000 دلار این برنامه را قابل اجرا می کند.

انتخاب مواد: این فقط در مورد درجه فولاد نیست
NAK80 برای اکثر برنامه ها کار می کند. اما ما با موقعیتهایی مواجه شدهایم که مشتریان آن را برای قالبهایی مشخص کردهاند که PVC یا ABS ضد شعله{2}} را پردازش میکنند. ایده بد این رزین ها در طول پردازش گازهای خورنده آزاد می کنند. پس از چند صد عکس، شما شروع به دیدن حفره روی سطح حفره می کنید. برای مواد خورنده، به گریدهای ضد زنگ مانند S136 (حتی در شرایط قبل از سخت شدن) یا حداقل یک پوشش نیکل روی حفره نیاز دارید.
موضوع دیگر هدایت حرارتی است. NAK80 خنکتر از درجهای مسی بریلیوم است که به معنای زمان چرخه طولانیتر است. در قالب تولیدی برای یک قسمت دیواره{3} ضخیم، ممکن است 5-8 ثانیه در هر چرخه اضافه شود. بیش از 100000 عکس، این قابل توجه است. در ابزار نرمی که 2000 قطعه دارد، هیچ کس اهمیتی نمی دهد.

در مورد قالب های آلومینیومی چطور؟
برخی از مغازهها ابزارآلات نرم آلومینیومی را ارائه میدهند، معمولاً 7075-T6 یا QC-7. ماشین آلات آلومینیوم سریعتر و هزینه کمتری نسبت به فولاد دارد. اما تهوع داره اسلایدها و بالابرها به سرعت فرسوده می شوند زیرا آلومینیوم تماس فلز با فلز را تحت فشار دوست ندارد. سوراخ های پین اجکتور دراز می شوند. و اگر از هر پلاستیک مهندسی بالاتر از دمای ذوب 250 درجه استفاده می کنید، آلومینیوم نرم شده و ثبات ابعادی را از دست می دهد.
ما دیدهایم که قالبهای آلومینیومی برای مواد با دمای پایین-مثل LDPE، برخی TPEها و PP استاندارد به خوبی کار میکنند. فراتر از آن، با فولاد بچسبید.
انتظارات پایان سطح
میتوانید NAK80 را به SPI A-2 یا بهتر-پاک کنید. اما واقعیت اینجاست: حفظ آن پولیش کار میخواهد. زیرلایه نرم تر علائم جابجایی را در هنگام نصب ابزار راحت تر نشان می دهد. بعد از 500 عکس بر روی یک بخش نوری{8}}براق، ممکن است نیاز به پولیش مجدد داشته باشید. در قالب سخت شده H13، شما بین چرخه های پولیش 3000 تا 5000 عکس می گیرید.
برای سطوح بافت دار (پرده های جرقه ای EDM، اچ شیمیایی)، ابزارهای نرم اساساً مانند ابزارهای سخت عمل می کنند. بافت در واقع به پوشاندن هرگونه تخریب جزئی سطح کمک می کند.
جدول زمانی و فرآیند
پروژه نرم افزاری معمولی ما به صورت زیر اجرا می شود:
مشتری 3D CAD ارسال می کند، ما ظرف 24 ساعت قابلیت قالب گیری را بررسی می کنیم. نقل قول در ادامه می آید. پس از تأیید، ما تجزیه و تحلیل کامل DFM از جمله موقعیت دروازه، قرارگیری خط جدایی، زوایای پیش نویس، علائم احتمالی سینک-همان سطح سختی مهندسی را به عنوان ابزار تولید انجام می دهیم. طراحی قالب بسته به پیچیدگی 3-5 روز طول می کشد. برش فولاد، EDM و پرداخت 10-15 روز دیگر انجام می شود. نمونه های T1 2-3 هفته از شروع پروژه ارسال می شوند.
این جدول زمانی توضیح میدهد که چرا تیم ما در نمایشگاه اخیر Plast Eurasia استانبول شرکت کردند-مشتریان از اروپا و خاورمیانه به طور فزایندهای میخواهند گزینههای ابزار چرخشی سریع{1}}که اصالت مواد را به خطر نیندازند{2}}نمونههای چاپ شده D و ریختهگریهای اورتان جایگاه خود را دارند، اما قطعات قالبگیری مجدد تزریقی در تولید نیستند. هنگامی که به آزمایش عملکردی، تأیید اعتبار مونتاژ، یا ارسال های قانونی نیاز دارید، به چیز واقعی نیاز دارید.
پیدا کردن سازنده قالب تزریق سفارشی مناسب
هر مغازه ای ابزار سازی نرم را به خوبی انجام نمی دهد. رشته مهندسی باید با ابزار تولید مطابقت داشته باشد-بررسی مناسب DFM، تجزیه و تحلیل جریان قالب در صورت لزوم، بازرسی ابعادی در T1. برخی از مغازهها ابزارهای نرم را بهعنوان اقلام دور ریختنی در نظر میگیرند و با توجه به تناسب و پرداخت، گوشههای آن را برش میدهند. شما همان چیزی را می گیرید که برای آن پول می دهید.
ما گواهیهای مواد را برای انبار فولاد خود نگه میداریم (NAK80 از توزیعکنندگان مجاز Daido، نه بازار ثانویه)، گزارشهای تمامبعدی را بر روی نمونههای T1 اجرا میکنیم، و همان فرآیندهای مدیریت کیفیت را برای ابزارهای نرم مانند قالبهای-خودرو با کاویتاسیون بالا حفظ میکنیم. گواهینامه های ISO 9001 و TS/16949 صرف نظر از عمر مورد انتظار شات اعمال می شوند.
وقتی ابزار نرم معنی ندارد
ابزار نرم افزاری را انجام ندهید اگر:
- حجم پیش بینی شما بیش از 25000 قسمت است. ابزار فرسوده می شود و به هر حال باید ابزار دوم را بسازید. پول را از قبل برای ابزار تولید مناسب خرج کنید.
- این قطعه به ویژگیهای میکرو-با تلورانسهای محدود نیاز دارد. فولاد نرم تا زمانی که فولاد ابزار سخت شده دارای ویژگی های زیر 0.02 میلی متر نیست. سایش در گوشه های تیز و دنده های نازک سریعتر اتفاق می افتد.
- شما در حال پردازش مواد بسیار ساینده مانند-نایلون پرشده از شیشه یا ترکیبات پرشده از مواد معدنی{1}} هستید. اینها از طریق ابزار نرم می جوند. ما مشتریانی داشتیم که روی ابزارهای نرم برای 40% GF PA6 اصرار کردند، سپس تعجب کردند که چرا گیت پس از 400 عکس وحشتناک به نظر می رسد. ابزار را با مواد مطابقت دهید.
- برای کارآمدی هزینه، به طرحبندیهای چند حفرهای- نیاز دارید. ساخت ابزار نرم 8 حفره ای به ندرت منطقی است. هزینه به ابزار تولید نزدیک می شود، اما عمر آن را توجیه نمی کند.
کار با تامین کننده قالب گیری تزریقی بر روی ابزارهای نرم
ارتباط خوب از مشکلات جلوگیری می کند. به تامین کننده خود بگویید:
مقدار کل مورد انتظار در طول عمر برنامه
مواد و هر محتوای پرکننده
الزامات پرداخت سطح (آرایشی در مقابل عملکردی)
ابعاد بحرانی که باید در طول اجرا حفظ شوند
فشار جدول زمانی و چرا
یک سازنده قالب تزریق پلاستیک با تجربه شما را به سمت رویکرد درست هدایت می کند. گاهی اوقات این ابزار نرم است. گاهی اوقات آلومینیوم است. گاهی اوقات پاسخ صادقانه این است که "سه هفته اضافی را صرف کنید و این کار را با فولاد سخت شده درست انجام دهید." هدف این است که قطعات خود را به درستی بسازید، نه اینکه یک روش ابزارسازی را به شما بفروشیم.
این مرور فنی تجربیات ما را از بیش از 400 پروژه قالب سالانه در ABIS Mold Technology، شنژن منعکس می کند. تیم مهندسی ما با مشتریان در خودرو، لوازم الکترونیکی مصرفی، دستگاههای پزشکی، و برنامههای صنعتی{2}برای متعادل کردن جدول زمانی، بودجه و الزامات کیفیت کار میکند تا راهحلهای ابزار مناسب را برای هر پروژه پیشنهاد کند.