





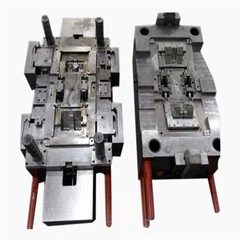


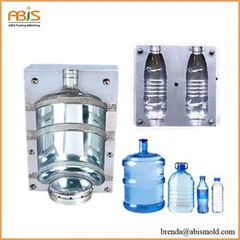


قالب طراحی و پردازش ضربه
عوامل موثر بر راندمان قالب عبارتند از: الف) مواد؛ 2) خنك كننده؛ 3) طرح باز شدن خالص؛ 4) اگزوز.
مواد تشکیل دهنده قالب باید دارای هدایت حرارتی بالا و مقاومت لبه کافی باشد. آلومینیوم 70/75 فعلی آلیاژ پیشرفته ای است که برای ساخت اکثر قالب ها مورد استفاده قرار می گیرد. از آنجا که فلزی دارای عملکرد ماشینکاری خوب است، حفره ی حفره معمولا توسط دستگاه برش می شود. قالب آلیاژ مس نیز دارای انتقال حرارت بالا و مقاومت در برابر خوردگی خوب است. با این حال، قیمت بالا و قیمت بالای آن، به دلیل نسبت سه برابر آلومینیوم، ممکن است آسیب جدیتری در ماشین آلات تشکیل داشته باشد. به راحتی با جوش یا تزریق روش های قالب آلیاژی فولاد.
هدایت حرارتی قالب قالب آلومینیومی بدتر از قالب قالب گیری برش آلومینیومی است. لبه برش حفره قالب معمولا نیاز به آلیاژ مس یا فولاد ضد زنگ دارد، زیرا قدرت و سختی آلومینیوم ریخته گری نمی تواند نیازمندی های برش لبه را برآورده کند.
ریخته گری آلیاژ کرک (روی) را می توان در قالب های فولادی ساخته شده است. حفره قالب و ورق های پایه به اندازه مشخصی ریخته می شود. از آنجا که آلیاژ کرک به اندازه کافی قوی نیست که پلاستیک را قطع کند، سوراخ های عملیاتی و شانه با مس آلیاژ و یا فولاد ضدزنگ. پایه و گردن نیز با این دو فلز متصل شده اند. قالب همچنین می تواند از آلیاژ مس ساخته شده ساخته شده باشد. آسان تر است با یک حفره فولادی ریخته شود، زیرا تحت فشار یا گرانش قرار می گیرد. قطعات ساخته شده از قالب های فولادی یا قالب های سرامیکی.
خنک سازی در طراحی قالب چالش برانگیز و مهم است. خطوط خنک کننده خنک کننده نصب شده اند که در آن نیاز به خنک سازی بیشتر است. برای کنترل بهتر تولید، اکثر قالب ها با چندین منطقه خنک کننده مستقل طراحی شده اند. گردن و پایین نیاز به گرمای بیشتری برای مصرف دارند موثر ترین خنک کننده.
عمق طراحی بخش خالی ممکن است عامل مهم در خروجی و کیفیت قطعات است. منطقه خالی شدن محل است که در آن پلاستیک بیش از حد می رود به قطعات زمانی که آنها blown.The نوع و شکل خالی باز کردن ممکن است جوش یک بخش را تعیین کند. ستون 6
برای رزین های سخت تر، آلیاژهای فولادی یا مس به عنوان مواد خام استفاده می شوند. گاهی اوقات منطقه خالی به هوا می شود تا سرعت خنک سازی پلاستیک را تسریع کند، مواد اضافی را از بین ببرد و قطعات را از بین ببرد.
Exhaust.When قطعات ساخته شده با ضربه، قالب باید به منظور گاز از سرعت اجتناب شود. رایج ترین و مقرون به صرفه ترین روش اگزوز اکسید سطحی است. انفجار شن و ماسه شن و ماسه و یا بافت ساختار حفره قالب نیز کمک می کند تا vent.Another دلیل مهم برای تخلیه (برای آن دسته از قطعاتی که پلاستیک باید به فضاهای تنگی نفوذ شود) جزئیات را نشان می دهد.