





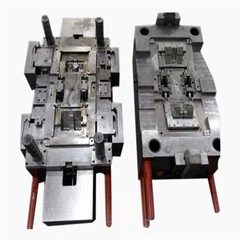




اجزای اصلی
1. قطعات و مشخصات استاندارد.
انتخاب مشخصات استاندارد برای قالب ها به بهترین شکل به شرح زیر است: (A) زمانی که مشخصات محدود نمی شود، بهتر است از بالاترین سطح استفاده کنید. (B). شماره استاندارد در اصل به تصویب رسید (C). هنگامی که قطعات استاندارد قالب به این اندازه نباشد، نزدیکترین شخص باید برای پردازش استفاده شود.
2. طراحی پانچ.
می توان آن را به سه بخش تقسیم کرد: (A). لبه برش مواد پردازش (لبه برش، شکل آن شکل نامنظم، مربع، دایره و غیره) (B). تماس با نگهدارنده پانچ (قسمت ثابت یا دسته با شکل نامنظم، مربع، دایره و غیره). (C). بخشی از اتصال بین تیغه و دسته (متوسط).
معیار طراحی برای هر بخش از پانچ از (A) است. لبه برش تیغه، (B). جهت سنگ زنی بخش برش برش، (C). روش ثابت پانچ و شکل دسته.
3. طراحی صفحه پانچ.
ضخامت صفحه پانچ مربوط به اندازه قالب و وزن است، به طور کلی 30 تا 40 درصد طول پانچ، و 1.5 برابر قطر سر پانچ.
4. طراحی پین راهنمای (پانچ).
پین راهنمای (پانچ) راهنمای قطر سوراخ راهنمای و مواد ترخیص کالا از گمرک، اندازه آن و مقدار قابل توجهی از صفحه فشار با توجه به ضخامت مواد و طراحی، آپکس شکل پین راهنمای به طور تقریبا به دو نوع تقسیم: a. پوسته، ب مخروطی (شکل مخروطی).
(1). شکل پوسته شایع ترین شکل است و قطعات استاندارد در بازار وجود دارد.
(2). مخروط دارای یک زاویه خاص است که مناسب برای مهر کردن سریع قطعات کوچک است. عوامل تعيين كننده زاويه كشش و رسم، سكته تميزكردن، مواد قطعه كار، اندازه سوراخ هدايت، سرعت پردازش، و غيره است. موقعيت مواد پردازشي كه زاويه فشار بزرگ است، اما طول بخش فشار بیشتر خواهد بود. بخش فشار و کشیدن باید همراه با سیلندر باشد.
5. طراحی قالب مخروطی.
(1) طراحی مشت زدن می میرند.
طراحی طراحی شکل مورچه ای باید به صورت زیر باشد: الف. مرگ زندگی و شکل فرار زاویه، B. زاویه برش از مرگ، C.
(A) شکل مرگ زندگی و فرار زاویه: این طراحی بسیار مهم است، از جمله طراحی صحیح نمی شود باعث آسیب پانچ، مربا یا شناور، سوراخ مهر و موم شده و سایر پردازش های علامت زنی رخ می دهد.
(B) زاویه برشی از مقعر: برای کاهش نیروی برشی پانچ زمانی که شکل قطع می شود، زاویه برش را می توان در قالب سازه طراحی کرد و نیروی برش را می توان زمانی که زاویه برش بزرگ است، اما آسان است باعث ضد خم شدن و تغییر شکل محصولات می شود.
(C) تقسیم بندی شکل مخروطی: قالب باید با تشکیل و سنگ زنی پردازش شود. از آنجا که یک شکل مقعر است، ابزار سنگ زنی آسان برای ورود نیست، بنابراین باید تقسیم شود.
(2) طراحی خم خرد کردن.
خم شدن در طراحی قالب، برای جلوگیری از وقوع backback و پدیده مانند خم شدن بیش از حد، شکل خم شکل به شکل die برای R با یک خط مستقیم (ترکیبی از زاویه 30 درجه)، بهترین تقریب R شکل. شکل R باید بعد از تشکیل ماشینکاری یا ترمیم NC انجام شود.
(3) طراحی طراحی قالب.
کشش شکل کج قاعده و فرار شکل زاویه بسیار مهم است برای طراحی مسائل، گوشه و فرار از زاویه و ویژگی های به شرح زیر است: شکل کشش مرگ R مقدار زاویه بزرگتر، آسان تر کشش پردازش، بلکه تولید پدیده پراکندگی سطح محصول افزایش یافته است، ضخامت ضخامت دیوار ضخامت بیشتر از ضخامت است. گسترش بشقاب ضخامت و موقعیت دشوار است، ارزش R را به کوچک، در مورد ضخامت 1-2 بار، به طور کلی سیلندر و بخش جعبه مربع عمدتا کشش کشش به شکل مستقیم ساخته شده است، برای جلوگیری از آتش سوزی و آسیب رساندن روغن فیلم روغن و کاهش اهداف خروجی بالا، مانند بخش مستطیلی زیر بخش باید از مرحله (و یا مشخصات مخروطی) طراحی شده است. به ویژه، آن است لازم است تا حد امکان در مورد پردازش انقباض حداقل باشد.
6. فشار جانبی پانچ.
فرآیند تمیز کردن در اطراف بار پانچ بهترین ایده آل برابر بودن در حالت است (به عنوان مثال، فشار جانبی صفر است)، پانچ تحت فشار جانبی باعث می شود که میوه بالا و پایین مرگ، زمانی که جهت عرضی مهاجرت، بخش ترخیص قالب، تبدیل شدن بزرگتر یا کوچکتر (پاکسازی ناهموار) و نمیتواند دقت پردازش مهر و موم را دریافت کند. اقدامات در پانچ فشار جانبی در هر یک از روش های زیر: (A) جهت ماشینکاری را تغییر دهید (B). محصولات یکپارچه (برش، خم، نقاشی، و غیره) باید دو ردیف از راه خود را بگیرند، (C). پانچ یا بلوک دیود ولتاژ جانبی نصب شده است، لبه برش بخش مدیریت جانبی (به خصوص پردازش برش و شکستن).
طراحی صفحات فشار عقب
فرایند تمیز کردن قطعات اصلی اصلی (پانچ)، صفحه فشار، قطعه قطعه قطره ای بعد از فشار دادن، صفحه فشار با فشار استفاده می شود زمانی که فشار خروج بالاتر از فشار سطح (به خصوص) در پشت پانچ و قالب قالب باز برگردانده شده استفاده از استفاده محلی و استفاده جامع از دو فرم.
نرم افزار طراحی قالب
صنعت مدرن به سرعت پیشرفت می کند، اساسا استفاده از رایانه برای انجام طراحی و پردازش است، دقت آن می تواند در 0.002 ~ 0.01 تضمین کند. طراحی طراحی قالب دارای آسمان و زمین بی حد و حصر است. اگر شما می توانید از طراحی های کامپیوتری کمک بگیرید، حریف شما، در هر صورت، در پشت شما قرار می گیرد. نرم افزار طراحی قالب معمولا AUTOCAD Pro / E، UG SW CImatron، mishiong و غیره.