







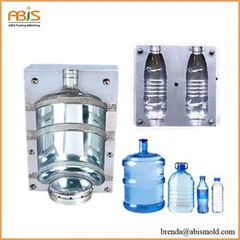


با توجه به نوع قالب، قالب دارای شش نوع است
(1) تزریق قالب
به دستگاه تزریق اضافه شده سیلندر پلاستیک گرم، پلاستیک دندانه دار گرم، دستگاه تزریق پیچ و یا پینگر، توسط نازل و قالب جوش سیستم قالب را به حفره قالب رانده می شود، به دلیل شکل فیزیک و سخت شدن شیمی تبدیل محصولات ریخته گری تزریق می شود. قالب گیری تزریقی از تزریق، نگهداری (خنک کننده) و فرایند پلاستیسیته تشکیل شده است، بنابراین قالب گیری تزریق با دوره ای مشخص می شود. چرخه قالب گیری قالب گیری تزریق تروموپلاستیک کوتاه و بازده بالا است، پوشیدن کوچک به قالب، ذوب می تواند تشکیل شکل پیچیده، سطح طراحی و قابل خواندن، دقت بالا قطعات قطعات؛ با این وجود، برای جلوگیری از ایجاد نقص برای قطعات پلاستیکی با تغییرات ضخامت دیوار سخت، دشوار است. هرج و مرج قطعات قطعات پلاستیکی نیز یک مشکل کیفیت است. تمام اقدامات احتمالی باید به حداقل برسد.
(2) قالب بندی فشرده سازی
یکی از اولین روش های قالب گیری قطعات پلاستیکی، معمولا به عنوان قالب بندی قالب بندی شناخته می شود. قالب بندی قالب برای قرار دادن پلاستیک به طور مستقیم به حفره قالب باز با دمای خاصی است، سپس قالب را ببندید و ذوب پلاستیک را در حالت جریان تحت عمل از گرما و فشار. به عنوان یک نتیجه از عمل فیزیکی و شیمیایی، پلاستیک سخت به یک قسمت پلاستیکی با شکل خاصی و اندازه است. قالب بندی کمپرسور عمدتا برای قالب گیری پلاستیک thermoetting، از جمله پودر قالب گیری فنول، اوره فرمالدئید و فرمالدئید ملامین پودر، فنول های تقویت شده فیبر شیشه ای، رزین اپوکسی، رزین DAP، رزین سیلیکون، پلی آمید، از جمله پلاستیک قالب، همچنین می توانید گروه مواد پلاستیکی غیر اشباع (DMC)، ورق ریخته گری ورق (SMC)، پلاستیک قالب پلاستیکی پیش ساخته (BMC) و غیره به طور کلی، قالب فشرده سازی را می توان به سه نوع تقسیم کرد: نوع سرریز، نوع غیر سرریز و نوع نیمه سرریز.
(3) قالب گیری اکستروژن
در حالت جریان چسبناک پلاستیک، تحت دمای بالا و فشار، از طریق یک مشخصات خاص، دهانه قالب تولید می شود و سپس در دماهای پایین، طراحی نهایی را به پایان می رساند، شکل متقاطع شکل متقاطع قالب ریخته می شود. فرآیند تولید قالب سازی، تهیه مواد قالب گیری، قالب گیری اکستروژن، خنک سازی نهایی، کشش و برش، پس پردازش اکستروژن (خنک کننده یا عملیات حرارتی) است. در فرآیند قالب گیری اکستروژن، درجه حرارت هر بخش گرمای سیلندر اکسترودر، درجه حرارت چرخش پیچ، چرخش پیچ، سرعت کشش و سایر پارامترهای تکنولوژیکی برای گرفتن بخش های اکسترود شده مجاز. توجه ویژه باید به تنظیم میزان اکستروژن ذوب پلیمر از قالب انجام شود. به این دلیل که سرعت اکستروژن ذوب پایین است، اکسترودر یک سطح صاف و یکنواخت شکل یکنواخت؛ با این حال، هنگامی که میزان اکستروژن ماده مذاب به حد مشخصی برسد، سطح اکسترودر من تبدیل به درشت و شکوفایی میشوم و ظاهر پوست کوسه، پوست نارنجی و اعوجاج شکل ظاهر خواهد شد. وقتی میزان اکستروژن افزایش می یابد، سطح اکسترودر تحریف می شود، حتی شکسته و شکسته شده به قطعات یا ستون های مذاب است. کنترل میزان اکستروژن بسیار مهم است.
(4) قالب گیری تزریق
همچنین به عنوان قالب ریخته گری فشار شناخته می شود. برای افزودن مواد پلاستیکی خام برای پیش گرم کردن غذا در محیط داخلی، و سپس قرار دادن ستون فشار در قالب قفل اتاق شارژ، از طریق فشار ستون فشار روی پلاستیک، ذوب پلاستیک تحت دمای بالا و فشار بالا به عنوان وضعیت جریان و از طریق ریختن سیستم به حفره به تدریج به قطعات پلاستیکی تبدیل می شود. این فرم قالب سازی، همچنین به عنوان قالب انتقال شناخته می شود. قالب تزریق مناسب برای پلاستیک های پایین تر از پلاستیک جامد است، که می تواند به طور فشرده و قالب شده است. با این حال، هنگامی که مواد قالب گیری پایین تر از دمای پخت، حالت مذاب سیالیت خوبی دارد و در دمای بالاتر از دمای پخت، مقدار زیادی از پختگی وجود دارد.
(5) قالب سازی توخالی
آیا توسط سیستم اکستروژن یا تزریق به ارمغان می آورد، هنوز در حالت فلزی شکل گیری لوله و یا پوسته ای PiCai ثابت در قالب، بلافاصله به هوا فشرده، تحریک گسترش PiCai و ارسال آنها را بر روی دیوار حفره قالب، پس از انتظار برای خنک کننده برای نهایی طراحی انتشار قالب، سریع مورد نیاز یک روش پردازش از محصولات توخالی است. مناسب برای پلی اتیلن فشار بالا، پلی اتیلن فشار پایین، پلی وینیل کلرید سخت، پلی استایرن، پلی پروپیلن، پلی کربنات و غیره. با توجه به روش های مختلف تشکیل، قالب بندی توخالی عمدتا قالب گیری ضربه اکستروژن و تزریق قالب گیری قالب تقسیم شده است. مزایای قالب گیری تزریق اکستروژن عبارتند از ساختار ساده اکسترودر و قالب اکستروژن ضربه. ضعف این است که ضخامت دیوار خالی، سازگار نیست و ضخامت دیواره محصولات پلاستیکی یکنواخت نیست. شکل مناسب نمودار شکل دهی قالب گیری تزریق اکستروژن است. تزریق دمیدن قالب گیری توخالی پلاستیکی دارای مزایای ضخامت دیوار ، هیچ فلش، به دلیل پایین اسلب تزریق شده، بنابراین طلسم و نخ را در پایین محصولات توخالی تولید می کند، نه تنها زیبایی و قدرت بالا. مضرات این است که تجهیزات قالب ریخته گری و قیمت قالب ها گران هستند، بنابراین این روش متداول تولید در تولید انبوه محصولات توخالی کوچک استفاده می شود و هیچ روش اکستروژن نوردی در قالب استفاده از آن وجود ندارد.
(6) قالب ریخته گری قالب.
قالب ریخته گری قالب نیز به عنوان ابزار قالب سازی انتقال شناخته می شود. برای افزودن مواد خام پلاستیکی به حرارت دادن اتاق بارگیری، و سپس به فشار روی ستون فشار، ذوب پلاستیک تحت دمای بالا و فشار بالا و از طریق سیستم تزریق قالب به حفره ، آن را سخت تر تشکیل، روش تشکیل قالب ریخته گری قالب ریخته گری، ریخته گری قالب ریخته گری قالب. این نوع قالب در ریخته گری پلاستیک thermoetting استفاده می شود.
علاوه بر این، قالب های پلاستیکی فوم، قالب های قالب گیری پلاستیکی کم فشار تحت فشار با فیبر شیشه ای و غیره وجود دارد.