





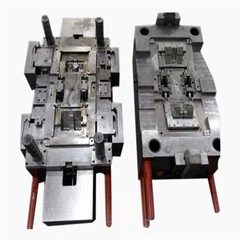




چگونه می توان قالب های ضربه اکستروژن را تولید کرد؟
ماشینکاری و ریخته گری دو روش رایج برای تولید حفره قالب می باشد. روش استفاده شده بستگی به عوامل مختلفی از قبیل مواد قالب، تعداد حفره های قالب، پیچیدگی حفره و نیازهای دقیق حفره.
مواد تشکیل دهنده قالب مهم ترین عامل تعیین روش تولید است. آلومینیوم فقط بازیگران سخت تر است
آلیاژهای آلومینیوم ریخته می شوند. به طور کلی، آلیاژ آلومینیوم با محتوای سیلیکونی بالا مناسب برای ریخته گری است، در حالی که آلیاژ آلومینیوم با استحکام بالا نمی تواند ریخته شود و باید ماشینکاری شود. قالب آلیاژ بریلیوم Copper دارای عملکرد خوبی است. بیشترین قالب های فولادی ماشینکاری و تولید می شوند، در حالی که آلیاژهای روی به راحتی می توانند بازی کنند.
اگر تعداد حفره بزرگ است، حفره پیچیده یا نامنظم، نیازهای تحمل اندازه حفره پایین است، حجم حفره بزرگ یا حجم تولید کمتر است، روش ریخته گری را می توان برای تولید قالب استفاده می شود. هزینه ریخته گری می میرد پایین است، اما دوام آن و هدایت حرارتی پایین تر از ماشینکاری است. برخی از روش های ریخته گری ویژه برای تولید قالب های با کارایی بالا استفاده می شود. به عنوان مثال، روش ریخته گری فشار می تواند تخلخل آلومینیوم و آلیاژ بریلی مس را کاهش دهد و دقت بالا حفره قالب را تضمین می کند. روش های ماشینکاری حفره قالب سازی عمدتا شامل آسیاب، سنگ زنی و غیره می شود.
همچنین اکستروژن سرما، اکستروژن داغ، EDM و روش جوشکاری وجود دارد. روش اکستروژن سرد مناسب برای قالب های کوچک، به ویژه برای قالب های چند حفره، برای اطمینان از سازگاری هر حفره مناسب است. برای حفره های بزرگ (مانند 3m3)، ماشینکاری و روش های جوشکاری می تواند برای ساخت آنها استفاده شود. هنگامی که دقت ابعاد بعدی مورد نیاز است، حفره قالب باید با کپی کردن فرزکاری تولید شود. در هنگام طراحی حفره، باید در هنگام طراحی حفره، انقباض باید مورد توجه قرار گیرد. انقباض شامل انبساط قالب گیری ضربه محصولات و انقباض پس از پردازش قالب. برای حفاری ریخته گری، میزان انقباض در روند ریخته گری نیز باید مورد توجه قرار گیرد.
مرحله نهایی ساخت حفره های نقاشی، سندبلاست یا اچینگ است. قبل از اچینگ، به ویژه هنگامی که لازم است اشیاء الگوهای خوب، مقیاس و علامت های تولید شده توسط برش، ادم، سنگ زنی و یا اکستروژن باید برداشته شود تا اطمینان حاصل شود درجه خاصی از پایان. حفره های ریخته گری به طور کلی سخت نیستند و به ندرت با فلز (به عنوان مثال کروم) پوشیده می شوند مگر اینکه در دسته های بزرگ تولید شوند. اگر حفره سخت یا کروم باشد، پس از اچینگ باید انجام شود.
گیره های تزریق بیل، کشش میله، ستون راهنمای و راهنمای آستین، و غیره اکثر آلیاژ بریلیوم فولاد یا مس از طریق پردازش مکانیکی، بلکه از طریق سخت شدن.